Introduction au moulage plastique
Le moulage plastique transforme les matériaux polymères en composants fonctionnels grâce à diverses techniques de fabrication. Chez BFY Mold, nous sommes spécialisés dans huit procédés de base qui servent des industries allant des appareils médicaux à la construction automobile. Ce guide complet examine les paramètres techniques de chaque méthode, les applications idéales et les considérations économiques pour vous aider à sélectionner les services de moulage plastique.
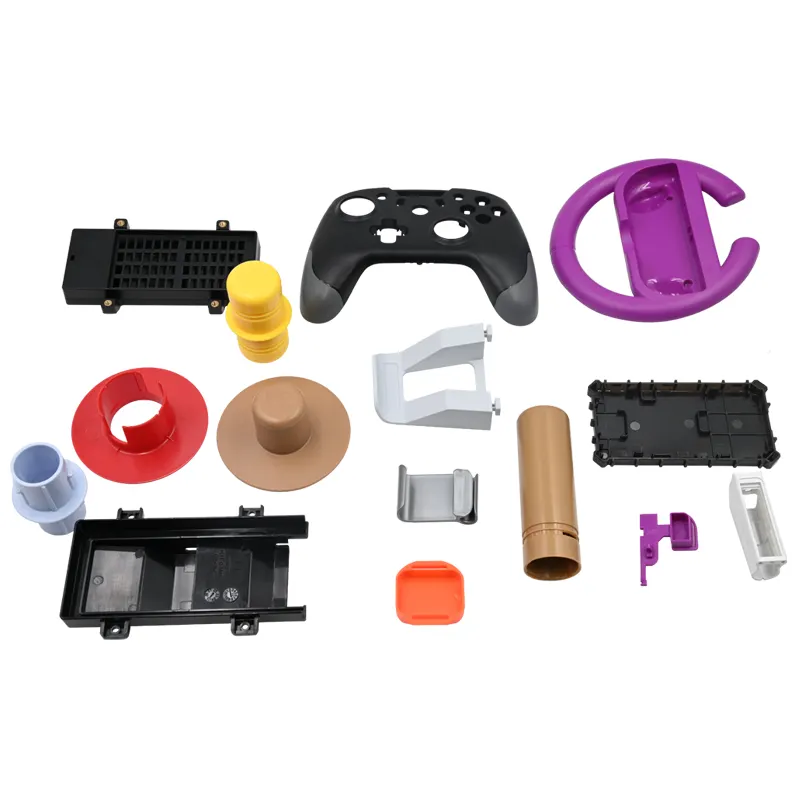
1. Le moulage par injection : Le cheval de bataille de la haute précision
Détails du processus
- Préparation du matériau : Séchage (2-4 heures à 80°C pour les résines hygroscopiques)
- Phase de fusion : Rotation de la vis à 150-400°C (en fonction du matériau)
- Injection : Pression de 50-200MPa dans des moules en acier/aluminium
- Refroidissement : 15-60 secondes (en fonction de l’épaisseur de la paroi)
- Ejection : Retrait robotisé automatisé
Spécifications techniques
| Paramètres | Gamme | Norme industrielle |
| Durée du cycle | 15-120 secondes | ISO 294 |
| Dimensions Tol. | ±0.005-0.05mm | ASME Y14.5 |
| La vie des moules | 500k-1M cycles | CLASSE SPI 101-104 |
Applications :
- Médical : Boîtiers pour instruments chirurgicaux (conformes à la norme ISO 13485)
- Automobile : Composants de garniture intérieure (certifiés IATF 16949)
- Électronique : Boîtiers de connecteurs avec une épaisseur de paroi de 0,2 mm
Avantages :
- Haute répétabilité (CpK >1,67 réalisable)
- Géométries complexes possibles
- Options multimatériaux grâce à la co-injection
Limites :
- Investissement initial élevé dans l’outillage (15 000 à 250 000 dollars)
- Viabilité économique limitée en dessous de 1 000 unités
2. Moulage par extrusion : Production de profilés en continu
Décomposition du processus
- Alimentation : Les granulés pénètrent dans le tonneau à une vitesse contrôlée
- Plastication : Fusion par vis unique à 150-275°C
- Formation de la matrice : Forme déterminée par la géométrie de l’outil
- Refroidissement : Tables d’étalonnage avec dimensionnement sous vide
- Coupe : Scies volantes pour le contrôle de la longueur
Principaux indicateurs de performance
| Type de sortie | Gamme de vitesse | Tolérance |
| Tuyau/tuyauterie | 2-10 m/min | ±0,1 % du diamètre |
| Feuille/Film | 5-50 m/min | ±5% d’épaisseur |
| Profil | 1-5 m/min | Section transversale ±0,2 mm |
Considérations matérielles :
- PVC : 60% des applications d’extrusion
- PEHD : pour les conduites sous pression (PN10-PN25)
- TPE : Profils doux au toucher
Étude de cas BFY Mold : Production de 12 km/mois de tubes médicaux avec un contrôle constant du diamètre intérieur de ±0,05 mm.
3. Moulage par soufflage : Fabrication de pièces creuses
Variations du processus
Extrusion Soufflage
- Extrusion Parison
- Fermeture du moule
- Gonflage à l’air (0,3-0,7MPa)
- Refroidissement (30-90 secondes)
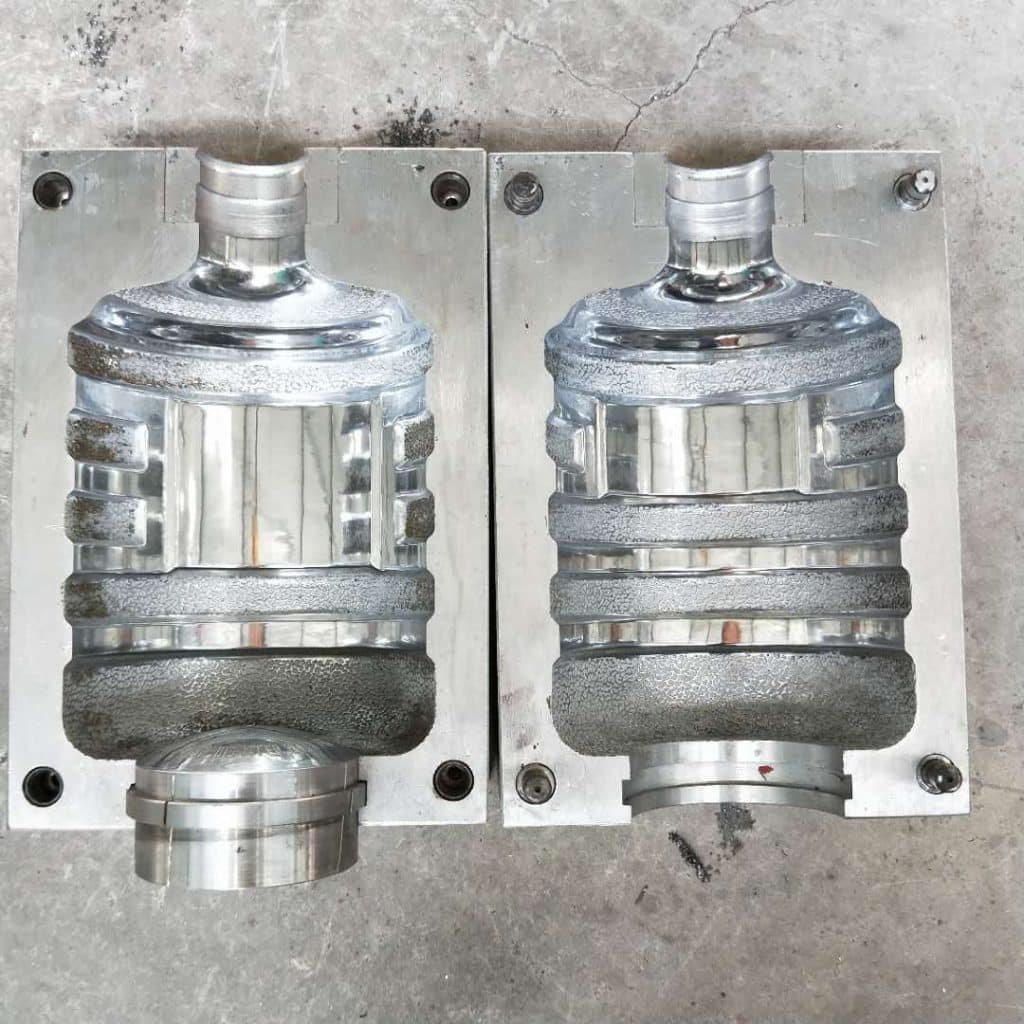
Moulage par injection-soufflage
- Injection de préformes
- Transfert vers la station de gonflage
- Orientation étirement-soufflage
Analyse comparative
| Facteur | Extrusion BM | Injection BM |
| Contrôle mural | ±15% | ±8% |
| Finition du manche | Nécessite un élagage | Qualité d’injection |
| Taux de sortie | 200-500/hr | 100-300/hr |
Guide de sélection des matériaux :
- PET : Bouteilles de boissons gazeuses
- PEHD : Récipients pour produits chimiques
- PP : Conduits automobiles
4. Moulage par rotation : Composants de grande taille sans soudure
Calendrier du processus
- Chargement : Poudre mesurée dans le moule (précision de ±1%)
- Chauffage : Four à 300°C avec rotation biaxiale (6-12 RPM)
- Refroidissement : Pulvérisation d’eau + phases de refroidissement par air
- Déchargement : Retrait manuel/automatisé des pièces
Paramètres de conception
| Taille de la pièce | Poids du moule | Durée du cycle |
| <1m³ | 50-200kg | 20-40 minutes |
| 1-5m³ | 200-800kg | 40-90 minutes |
| >5m³ | 800-3000kg | 2-4 heures |
Options de matériaux :
- Polyéthylène (90% des applications)
- Nylon (pour les réservoirs de carburant)
- PVC (équipements d’aires de jeux)
5. Thermoformage : Solutions d’emballage à paroi mince
Déroulement du processus
- Alimentation en feuilles : Rouleau à rouleau ou feuilles coupées
- Chauffage : Panneaux infrarouges (150-200°C)
- Formage : Vide (0,5-0,9 bar) ou pression (3-6 bar)
- Découpage : Matrices à bague en acier ou fraiseuses CNC
Mesures de contrôle de la qualité
| Type de défaut | Méthode de prévention | Outil de mesure |
| Sangle | Pré-étirement optimal | Scanner laser 3D |
| Taches minces | Contrôle de la pression | Jauge d’épaisseur à ultrasons |
| Gauchissement dimensionnel | Vitesse de refroidissement contrôlée | CMM |
6. Moulage par compression : Spécialisation dans les thermodurcissables
Séquence technique
- Préparation des préformes : Découpe SMC/BMC
- Chargement du moule : 80-120°C préchauffage
- Durcissement : 100-200kg/cm² pendant 2-15 minutes
- Post-cuisson : 1-4 heures à 150°C (optionnel)
Propriétés matérielles
| Type composite | Contenu en fibres | Résistance (MPa) |
| SMC | 25-30% de verre | 80-120 |
| BMC | 15-25% de verre | 40-70 |
| GMT | 30-40% de verre | 100-150 |
7. Moulage structurel en mousse : Solution d’allègement
Caractéristiques du processus
- Réduction du poids : 15-30% par rapport aux pièces massives
- Finition de la surface : Classe B SPI (texturé)
- Stabilité dimensionnelle : ±0,3 % après 24 heures
Exigences en matière d’équipement
| Taille de la pièce | Force de serrage | Système d’injection de gaz |
| <5kg | 50-100 tonnes | Azote |
| 5-20kg | 100-300 tonnes | Agent chimique d’expansion |
| >20kg | 300-600 tonnes | Système hybride |
8. Moulage par insertion : Fabrication de composants hybrides
Lignes directrices pour la conception
- Matériaux de l’insert : Acier inoxydable, laiton, céramique
- Choix du plastique : PPS pour les hautes températures, PEEK pour la résistance chimique
- Méthodes de collage : Les verrouillages mécaniques sont préférables aux adhésifs
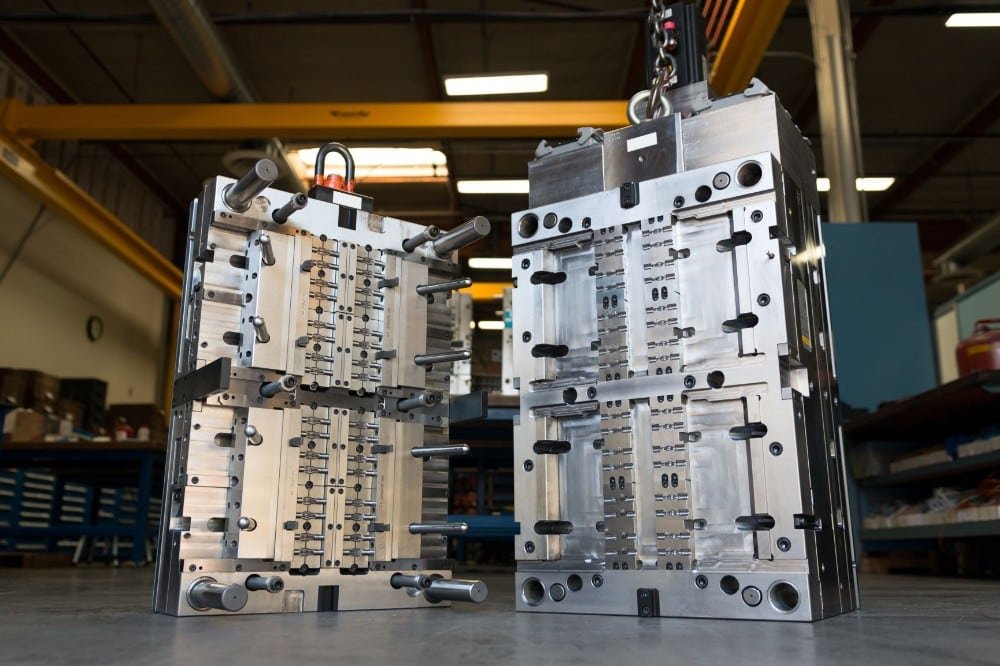
Normes de qualité
- Exigences en matière de test de traction : 50N minimum pour les dispositifs médicaux
- Continuité électrique : Résistance <0,5Ω pour les connecteurs
- Scellage hermétique : Test d’étanchéité à l’hélium <1×10^-6 mbar-L/s
Matrice de sélection du processus comparatif
| Processus | Volume économique | Délai d’exécution de l’outillage | Options de matériaux | Précision dimensionnelle |
| Injection | 10k+ | 4-8 semaines | 200+ | ±0.005mm |
| Extrusion | En continu | 2-4 semaines | 30 | ±0.1mm |
| Souffler | 5k+ | 6-10 semaines | 15 | ±0.2mm |
| Rotation | 500+ | 3-5 semaines | 10 | ±0.5mm |
10 FAQ d’experts sur les services de moulage plastique
Q1 : Comment choisir entre le moulage par injection et le moulage par compression ?
R : Injection pour les thermoplastiques (plus de 1 000 unités), compression pour les thermodurcissables/composites.
Q2 : Quelle est l’épaisseur minimale des parois pour l’extrusion du PE ?
R : 0,1 mm pour les films, 0,5 mm pour les profils.
Q3 : Le moulage par soufflage permet-il de réaliser des contre-dépouilles ?
R : Limité à des angles de tirage de 5° sans noyaux repliables.
Q4 : Comment réduire les marques d’enfoncement dans les côtes épaisses ?
R : Maintenir un rapport nervures/paroi ≤60% et utiliser l’assistance gazeuse.
Q5 : Quelle finition de surface est possible avec le rotomoulage ?
R : Typiquement SPI C-1 à D-3, avec une réplication de la texture jusqu’à 90%.
Q6 : Quelle est la précision du thermoformage par rapport au moulage par injection ?
R : ±0,2 mm contre ±0,05 mm pour les dimensions critiques.
Q7 : Quel processus permet les changements de matériaux les plus rapides ?
R : Thermoformage (15-30 minutes entre les matériaux).
Q8 : Quelle est la plus grande pièce possible en mousse structurelle ?
R : Jusqu’à 4m×2,5m×1m avec des presses de 600 tonnes.
Q9 : Comment valider la force d’adhérence du moulage des inserts ?
R : Essai d’arrachement ASTM D4541 à 23°C et 85°C.
Q10 : Pourquoi s’associer à BFY Mold pour des services de moulage de plastique ?
- Plus de 50 systèmes de moulage de 5 à 600 tonnes
- Outillage interne avec un délai moyen de 25 jours
- Laboratoire de science des matériaux pour les essais de formulation