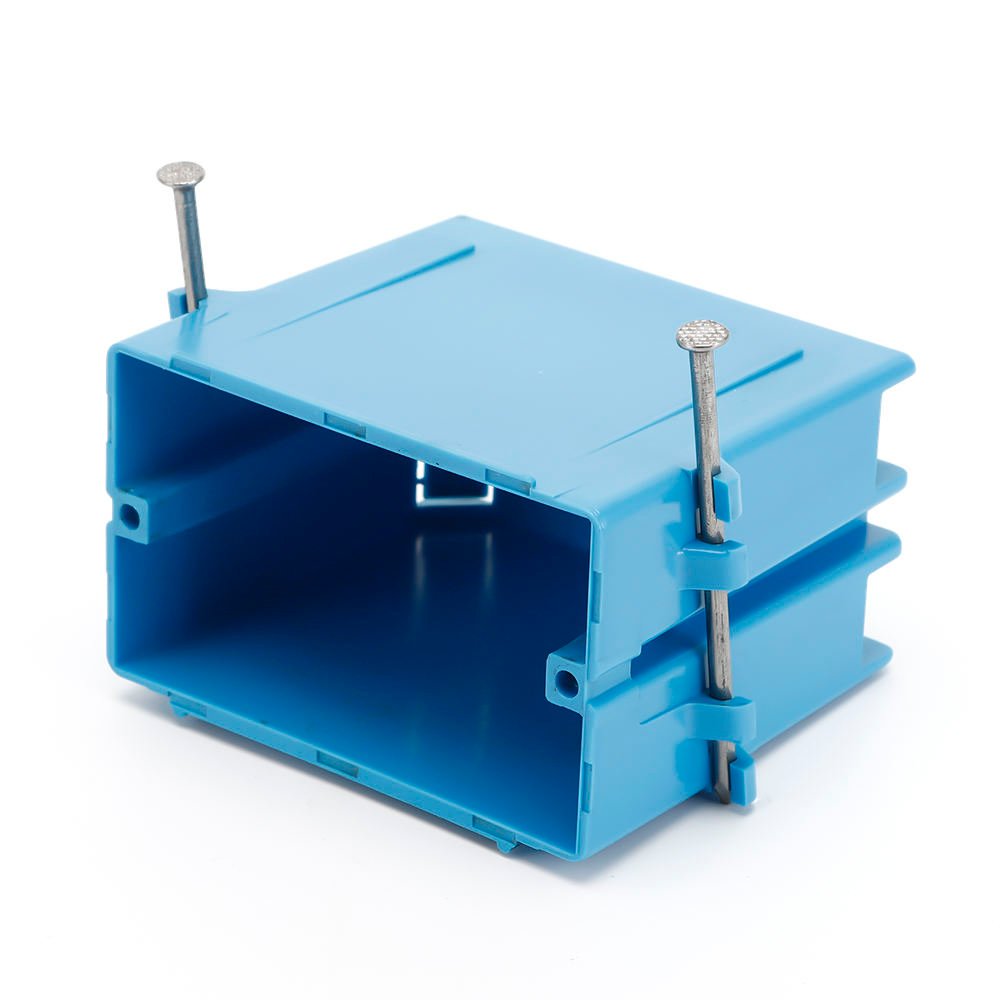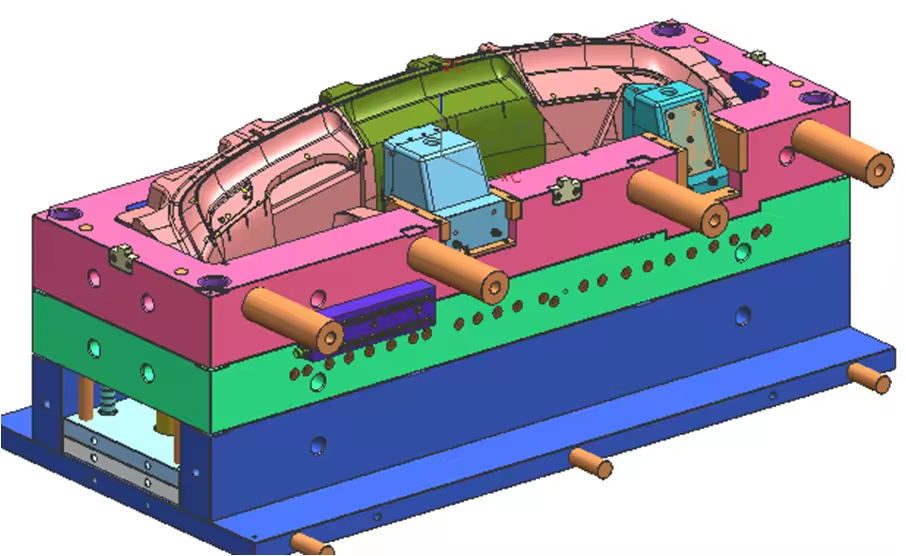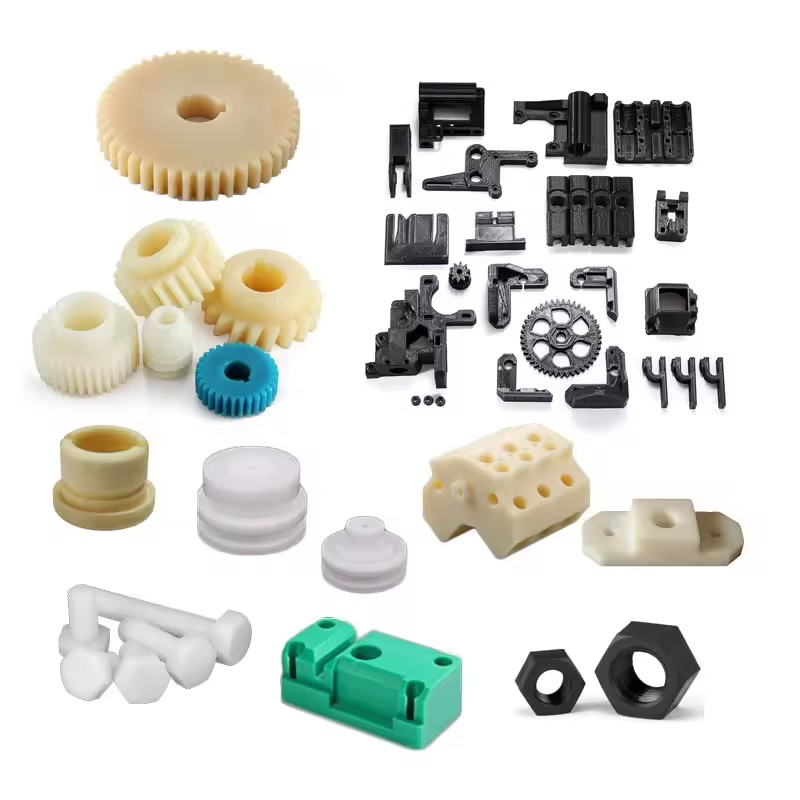
Genel olarak ABS olarak bilinen akrilonitril-bütadien-stiren, imalat sektöründe en yaygın olarak kullanılan termoplastik polimerlerden biridir. Elektrikli aletlerin ve tüketici elektroniği ürünlerinin sağlam gövdelerinden otomotiv iç panellerine ve hatta LEGO tuğlalarına kadar, ABS dayanıklı, darbeye dayanıklı ve estetik açıdan çekici parçalar için tercih edilen malzemedir.
However, while ABS is generally considered an easy-to-machine and easy-to-mold material, achieving high-precision, defect-free parts requires a strict adherence to optimized processing parameters.
Bu kapsamlı mühendislik kılavuzunda, ideal sıcaklık ayarları, kuruma süreleri, büzülme oranları ve yaygın kalıplama kusurlarını önlemeye yönelik uzman tavsiyeleri de dahil olmak üzere, ABS enjeksiyon kalıplamanın teknik özelliklerini ayrıntılı olarak ele alacağız.
ABS, enjeksiyon kalıplamada neden bu kadar popüler?
ABS, polibutadien varlığında stiren ve akrilonitrilin polimerleştirilmesiyle elde edilen bir terpolimerdir. Bu monomerlerin her biri, elde edilen plastiğe kendine özgü bir üstün özellik kazandırır:
- Akrilonitril: Kimyasal direnç ve termal kararlılık sağlar.
- Butadien (bir kauçuk türevi): Olağanüstü darbe dayanımı ve tokluk sağlar (ABS’nin kolayca parçalanmamasının nedeni budur).
- Stiren: Plastiğe parlak, kaliteli bir yüzey görünümü kazandırır ve işlenebilirliğini büyük ölçüde artırır (erimesi ve kalıba akması kolaydır).
Bu dengeli üçlü özellik sayesinde, ABS enjeksiyon kalıplama, yüksek çekme mukavemeti, boyutsal kararlılık ve düşük üretim maliyetlerinin inanılmaz bir birleşimini sunar. Ayrıca boyama, elektrokaplama (krom kaplama) ve üst kalıplama gibi ikincil işlemler için de mükemmel bir alt tabakadır.
ABS Enjeksiyon Kalıplamada Önemli Parametreler
Yüksek kaliteli ABS parçalarını tutarlı bir şekilde üretmek için, enjeksiyon kalıplama teknisyenleri çeşitli değişkenleri dikkatle kontrol etmelidir. Aşağıda, standart ABS reçinesinin işlenmesine ilişkin standart B2B mühendislik verileri yer almaktadır.
Mühendislik Verileri: ABS İşleme Kılavuzu
| Parametre | Önerilen Aralık / Değer | Mühendislik Notları |
| Kurutma Sıcaklığı | 80 °C – 90 °C (176 °F – 194 °F) | Önemli. ABS, havadaki nemi emer. |
| Kuruma Süresi | 2 ila 4 saat | En iyi sonuçları elde etmek için bir kurutucu kullanın. |
| Erime Sıcaklığı | 210°C – 270°C (410°F – 518°F) | Termal bozulmayı önlemek için 280 °C’yi aşmayın. |
| Kalıp Sıcaklığı | 40 °C – 80 °C (104 °F – 176 °F) | Kalıp sıcaklığının artırılması, yüzey parlaklığını ve kaynak hattı mukavemetini artırır. |
| Enjeksiyon Basıncı | 50 – 100 MPa | Bu, büyük ölçüde parça kalınlığına ve giriş deliğinin boyutuna bağlıdır. |
| Enjeksiyon Hızı | Orta ila Hızlı | Yüksek hızlar ince duvarları doldurur, ancak çok yüksek hız yanık izlerine neden olabilir. |
| Büzülme Oranı | 0.4% – 0.8% | Son derece öngörülebilir olması sayesinde, sıkı tolerans gerektiren parçalar için mükemmel bir seçimdir. |
İşleme Alanındaki En İyi Uygulamalara Derinlemesine Bir Bakış
1. ABS’nin Kurutulmasının Önemi (Nem Kontrolü)
ABS, doğası gereği higroskopiktir; yani çevredeki nemi doğal olarak emer. Islak ABS granülleri enjeksiyon kalıplama silindirine beslendiğinde, su anında buhara dönüşür. Bu buhar erimiş plastiğin içinde hapsolur ve bu da nihai parçanın yüzeyinde gümüş rengi çizgilerin oluşmasına neden olur (bu kusur, “splay marks” veya “silver streaks” olarak bilinir). Ayrıca nem, polimer zincirlerinin bozulmasına neden olarak kalıplanmış parçanın fiziksel darbe dayanımını önemli ölçüde azaltır.
2. Büzülme Oranının Kontrol Edilmesi
ABS enjeksiyon kalıplamanın en büyük avantajlarından biri, son derece öngörülebilir ve nispeten düşük büzülme oranıdır (genellikle %0,4 ile %0,8 arasında). Bu özellik, ABS’yi geçmeli bağlantı parçaları veya birbirine kenetlenen muhafazalar gibi sıkı mekanik toleranslar gerektiren parçaların üretiminde ideal hale getirir. BFY Mold’da, kalıp mühendislerimiz, parçalarınızın her seferinde mükemmel bir şekilde birbirine geçmesini sağlamak için DFM (Üretim için Tasarım) ve kalıp tasarım aşamalarında bu büzülmeyi hassas bir şekilde hesaplar.
3. Parlak Bir Yüzey Kaplaması Elde Etmek
Ürününüzün birinci sınıf, parlak bir kozmetik yüzey gerektiriyorsa, kalıp sıcaklığının kontrol edilmesi çok önemlidir. Kalıbı daha yüksek bir sıcaklık aralığında (yaklaşık 70 °C ile 80 °C arasında) çalıştırarak, erimiş ABS, kalıp boşluğunun duvarına temas ettiğinde biraz daha yavaş soğur. Bu sayede polimer, cilalı çeliğe (S136 kalıp çeliği gibi) daha sıkı bir şekilde yapışır ve kusursuz, ayna gibi bir yüzey elde edilir.
Yaygın ABS Kalıplama Kusurları ve Bunların Giderilmesi
Malzeme ne kadar kaliteli olursa olsun, işleme sürecindeki hatalar parçaların reddedilmesine yol açabilir. İşte uzman kalıpçılar, ABS ile ilgili yaygın sorunları nasıl gideriyor:
- Kaynak Çizgileri (Örgü Çizgileri): Erimiş plastiğin iki akış cephesinin birleştiği yerde görülen çizgi. Çözüm: Soğumadan önce cephelerin birbiriyle mükemmel şekilde kaynaşmasını sağlamak için erime sıcaklığını, kalıp sıcaklığını veya enjeksiyon hızını artırın.
- Yanık İzleri: Genellikle dolum yolunun sonunda görülen koyu renkli veya siyah lekeler. Çözüm: Bu durum, yüksek basınç altında tutulan havanın alev almasından kaynaklanır (dizel etkisi). Çözüm, kalıbın havalandırmasını iyileştirmek veya enjeksiyon hızını biraz azaltmaktır.
- Çarpılma: Parça, kalıptan çıktıktan sonra bükülür veya eğrilir. Çözüm: Kalıp tasarımında soğutma kanallarının düzgün dağılımını sağlayın. ABS’de çarpılma genellikle parçanın kalın ve ince bölümleri arasındaki dengesiz soğuma hızlarından kaynaklanır.
ABS Enjeksiyon Kalıplama İçin Neden BFY Mold’u Seçmelisiniz?
ABS yaygın olarak kullanılan bir malzeme olabilir, ancak hatasız seri üretime ulaşmak için birinci sınıf ekipman ve onlarca yıllık deneyim gereklidir.
With over 20 years in the plastic manufacturing industry, BFY Mold delivers precision and consistency:
- Gelişmiş Malzeme Taşıma: Kalıplama öncesinde her bir ABS reçine partisinin kusursuz bir şekilde hazırlanmasını sağlamak ve nem kaynaklı kusurları ortadan kaldırmak için merkezi kurutucu sistemler kullanıyoruz.
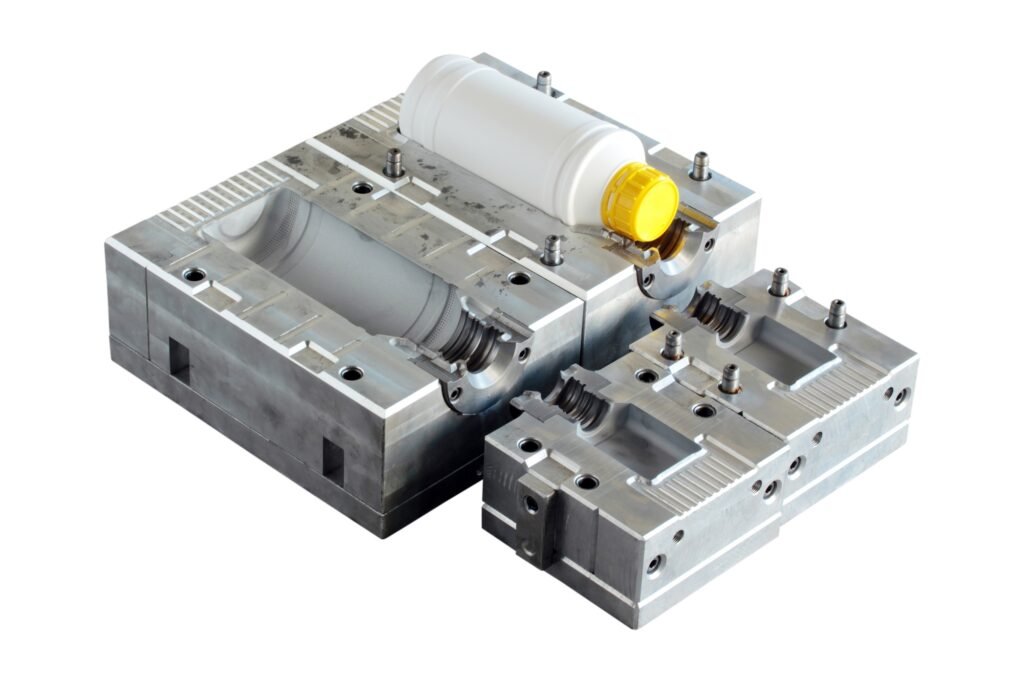
- Yüksek Hassasiyetli Kalıplama: Kendi kalıplarımızı şirket içinde tasarlayıp işliyoruz. Birinci sınıf çelikler ve gelişmiş Moldflow analizi kullanarak, karmaşık ABS muhafazalar için sıkı toleranslar (±0,05 mm’ye kadar) garanti ediyoruz.
- İkincil İşlemler: Tam kapsamlı bir anahtar teslimi çözüm sunuyoruz. Enjeksiyon kalıplamanın yanı sıra, tesisimizde ultrasonik kaynak, üst kalıplama (yumuşak TPR/TPU’nun ABS üzerine yapıştırılması), serigrafi ve boyama hizmetleri de veriyoruz.
Sık Sorulan Sorular (SSS)
S1: ABS plastiğe üst kalıplama yapılabilir mi?
Evet, kesinlikle. ABS, üst kalıplama için en iyi sert alt tabakalardan biridir. TPU (Termoplastik Poliüretan) ve TPR gibi yumuşak, esnek malzemeler, ABS ile çok güçlü bir kimyasal bağ oluşturur; bu da onu, yumuşak tutamaklı aletlerin veya su geçirmez elektronik muhafazaların üretiminde ideal hale getirir.
S2: ABS enjeksiyon kalıplama pahalı mıdır?
No. ABS is one of the most cost-effective engineering thermoplastics available. It is cheaper than Polycarbonate (PC) and Nylon (PA), while still offering excellent mechanical strength, making it the preferred choice for consumer goods.
S3: ABS kalıplı parçalara elektrokaplama yapılabilir mi?
Evet. Bazı ABS türleri (elektrokaplama sınıfı), metal kaplamaya uygun olacak şekilde özel olarak tasarlanmıştır. Krom kaplama için en yaygın olarak kullanılan plastik türüdür ve özellikle otomobil ızgaralarında, iç döşeme parçalarında ve banyo armatürlerinde sıklıkla görülür.
ABS Tasarımlarınıza Hayat Verin
Dayanıklı, yüksek kaliteli plastik parçalar üretmeye hazır mısınız? Plastiğin arkasındaki bilimi iyi bilen uzmanlara güvenin.
[BFY Mold ile Hemen İletişime Geçin] – 3B CAD dosyalarınızı yükleyin; mühendislik ekibimiz 24 saat içinde ücretsiz bir DFM incelemesi ve kapsamlı bir enjeksiyon kalıplama teklifi sunacaktır.