El mercado de la electrónica de consumo (3C) evoluciona más rápido que nunca. Tanto si estás desarrollando la próxima generación de auriculares True Wireless Stereo (TWS), un ratón ergonómico para deportes electrónicos o consumibles de gran volumen para el sector de la impresión 3D, la rapidez de comercialización y una calidad estética impecable son requisitos imprescindibles.
A diferencia de los componentes industriales, en los que la resistencia pura es el único criterio, el moldeo por inyección para la electrónica de consumo requiere un equilibrio perfecto entre microprecisión, acabado superficial de alta calidad y producción en serie rentable.
En esta guía exhaustiva sobre fabricación, analizaremos los requisitos específicos del moldeo por inyección para dispositivos de audio portátiles, periféricos de ordenador y accesorios emergentes para la impresión 3D, y ofreceremos consejos de expertos en DFM (diseño para la fabricación) para el lanzamiento de tu próximo producto de hardware.
1. Micromoldeo para audio: auriculares TWS y carcasas de auriculares
El diseño de carcasas para auriculares inalámbricos y auriculares de gama alta plantea retos de fabricación únicos. Estos dispositivos deben ser increíblemente ligeros, tener un acabado impecable y ofrecer un sellado acústico hermético.
Retos y soluciones en el sector manufacturero:
- Encajes a presión de microprecisión: Las dos mitades de los auriculares deben encajar a la perfección para garantizar la resistencia al agua (IPX4/IPX7) y evitar fugas de sonido. Para ello se requieren moldes de acero mecanizados con CNC de ultraprecisión, capaces de mantener tolerancias de hasta ±0,02 mm.
- Compatibilidad con la soldadura por ultrasonidos: La mayoría de las carcasas de los auriculares están selladas de forma permanente mediante soldadura por ultrasonidos. Recomendamos encarecidamente el uso de mezclas de PC/ABS, que ofrecen excelentes propiedades acústicas y se funden perfectamente con las frecuencias ultrasónicas.
- Líneas de separación invisibles: dado que los auriculares se colocan directamente sobre la piel, no se admiten líneas de separación brillantes ni marcadas. Nuestros fabricantes de herramientas diseñan meticulosamente líneas de separación «escalonadas» u ocultas para garantizar una experiencia táctil sin fisuras.
2. Ergonomía y estética: teclados y ratones para videojuegos
En el caso de los periféricos para ordenador, como los ratones para videojuegos y los teclados mecánicos, la experiencia táctil del usuario es determinante para el éxito del producto.
Retos y soluciones en el sector manufacturero:
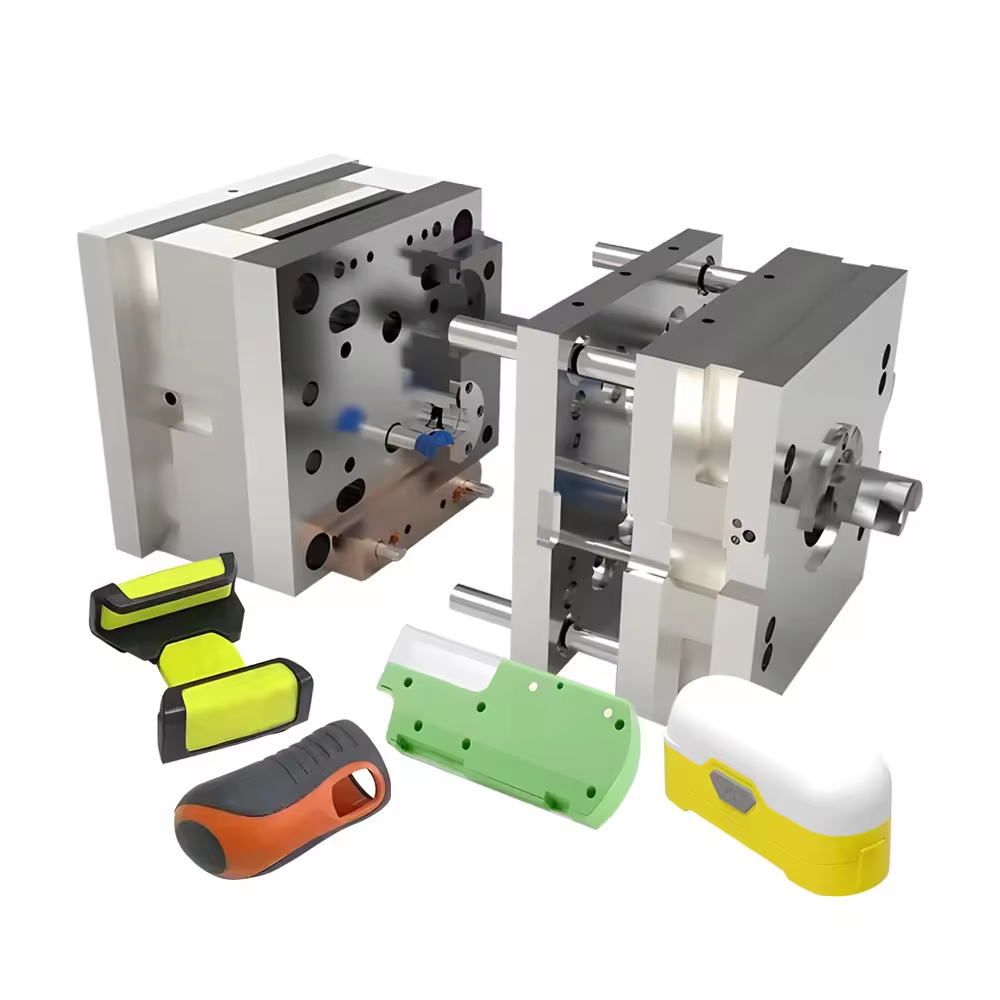
- Sobremoldeo 2K (inyección de doble fase): Los ratones para videojuegos de gama alta requieren empuñaduras suaves y antideslizantes que no se desprendan durante un uso intensivo. Gracias a nuestras avanzadas capacidades de sobremoldeo, unimos químicamente elastómeros blandos de TPU o TPR directamente a estructuras rígidas de ABS o policarbonato, lo que elimina la necesidad de utilizar adhesivos poco fiables.
- Teclas de doble inyección: Para los teclados mecánicos retroiluminados, utilizamos el moldeado por inyección de doble fase. Primero se moldea un plástico translúcido (para la letra) y, a continuación, una capa exterior opaca, lo que garantiza que la inscripción nunca se borre.
- Acabados superficiales de alta calidad: tanto si necesitas una superficie de alto brillo, similar a un espejo (SPI A-2), como una textura mate antisudor (SPI D-2), controlamos con precisión el molde para cumplir exactamente con tus requisitos de [acabado superficial SPI] sin defectos estéticos como las marcas de hundimiento.

3. Tecnologías emergentes: consumibles para impresión 3D (bobinas de filamento)
A medida que el sector de la impresión 3D experimenta un crecimiento vertiginoso, la demanda de consumibles de alta calidad —concretamente, las bobinas de filamento de plástico y los cartuchos de materiales especializados— se ha disparado. A diferencia de los equipos de audio de alta gama, estos productos son artículos de gran volumen en los que la rigidez estructural y el coste por unidad lo son todo.
Retos y soluciones en el sector manufacturero:
- Cavitación de gran volumen: Para mantener bajo el coste unitario, las bridas de los carretes y los cilindros se fabrican utilizando moldes de múltiples cavidades (por ejemplo, moldes de 4 u 8 cavidades) con canales de refrigeración optimizados para lograr tiempos de ciclo increíblemente cortos.
- Rigidez estructural: Una bobina vacía debe soportar la enorme fuerza de compresión hacia el interior que ejercen entre 1 kg y 3 kg de filamento de PLA o PETG enrollado con fuerza. Nuestros ingenieros de DFM utilizan el análisis Moldflow para diseñar estructuras de nervaduras óptimas, lo que evita que las bridas de la bobina se deformen o se pongan en pandeo.
- Materiales sostenibles: Para apoyar el movimiento de creadores respetuosos con el medio ambiente, muchos de nuestros clientes solicitan ahora bobinas fabricadas con HIPS (poliestireno de alto impacto) 100 % reciclado o PC/ABS reciclado. Hemos establecido sólidas cadenas de suministro de resinas recicladas certificadas para ayudarte a reducir tu huella de carbono y los costes de los materiales.
Datos de ingeniería B2B: selección de materiales para el sector 3C y las tecnologías emergentes
| Categoría de producto | Recommended Rigid Plastic | Recomendado: flexible / sobremoldeado | Requisito clave de fabricación |
| Carcasas para auriculares | PC, PC/ABS | Puntas de caucho de silicona líquida (LSR) | Tolerancias de ±0,02 mm, soldabilidad por ultrasonidos |
| Ratones para videojuegos / Periféricos | ABS, policarbonato (PC) | TPU, TPR (para las empuñaduras laterales) | Sobremoldeo 2K, texturas SPI antisudor |
| Teclados (teclas) | PBT, ABS | N/A | Inyección de doble fase, alta resistencia al desgaste |
| Bobinas para impresoras 3D | HIPS, ABS, PC/ABS reciclado | N/A | Moldes multicavidad para grandes volúmenes, a bajo coste |

3 reglas de DFM para las carcasas de los aparatos electrónicos de consumo
Antes de dar por finalizados tus modelos CAD en 3D, ten en cuenta estas tres reglas de diseño orientado a la fabricación:
- Ocultar las marcas de la entrada de inyección: La entrada de inyección (por donde el plástico entra en el molde) suele dejar una pequeña imperfección. En el caso de los productos 3C de carácter estético, diseña siempre la ubicación de la entrada de inyección en el interior de la carcasa o en una zona que quede cubierta por una pegatina de montaje.
- Presta atención al grosor de las paredes: las paredes gruesas provocan marcas de hundimiento, lo que estropeará el acabado brillante de la carcasa de un ratón o de unos auriculares. Mantén un grosor uniforme en las paredes (lo ideal es que esté entre 1,2 mm y 2,5 mm) y ahueca cualquier saliente estructural grueso.
- Ángulos de desmoldeo para texturas: si vas a aplicar una textura antideslizante a la empuñadura de un ratón, asegúrate de añadir al menos 1,5° de ángulo de desmoldeo por cada 0,025 mm de profundidad de la textura, para que la pieza se desmolde sin rayarse.
Tu socio para el hardware de última generación
Tanto si eres una startup ágil que lanza una campaña en Kickstarter para un nuevo teclado mecánico, como si eres una marca consolidada de impresión 3D que necesita 500 000 bobinas de filamento al mes, BFY Mold cuenta con la capacidad y la precisión necesarias para satisfacer tus necesidades.
- Herramientas de alta precisión de fabricación propia: garantizamos tolerancias adecuadas para productos electrónicos de consumo complejos y tiempos de ciclo rápidos para accesorios de uso general.
- Tratamiento avanzado de superficies: además del moldeo por inyección, ofrecemos servicios internos de pintura, serigrafía, recubrimiento UV y grabado por láser para que tus dispositivos electrónicos destaquen.
- Montaje y embalaje: Ofrecemos servicios de fabricación por encargo «llave en mano», que incluyen el montaje de placas de circuito impreso (PCBA), la soldadura por ultrasonidos y el embalaje final para la venta al por menor.
[Solicita hoy mismo un presupuesto gratuito y una revisión de DFM] – Sube tus archivos STEP/IGES, indícanos el volumen de producción previsto y nuestro equipo de ingeniería te proporcionará una estrategia de fabricación completa en un plazo de 24 horas.