При литье под давлением материалов из ПК часто возникают такие проблемы, как пузырьки, неравномерно разбросанные по поверхности изделия, или мелкие и плотные частицы пузырьков. Как решить такие проблемы, как пузырьки и волдыри при литье ПК под давлением?
Причины распространенных проблем при литье ПК под давлением:
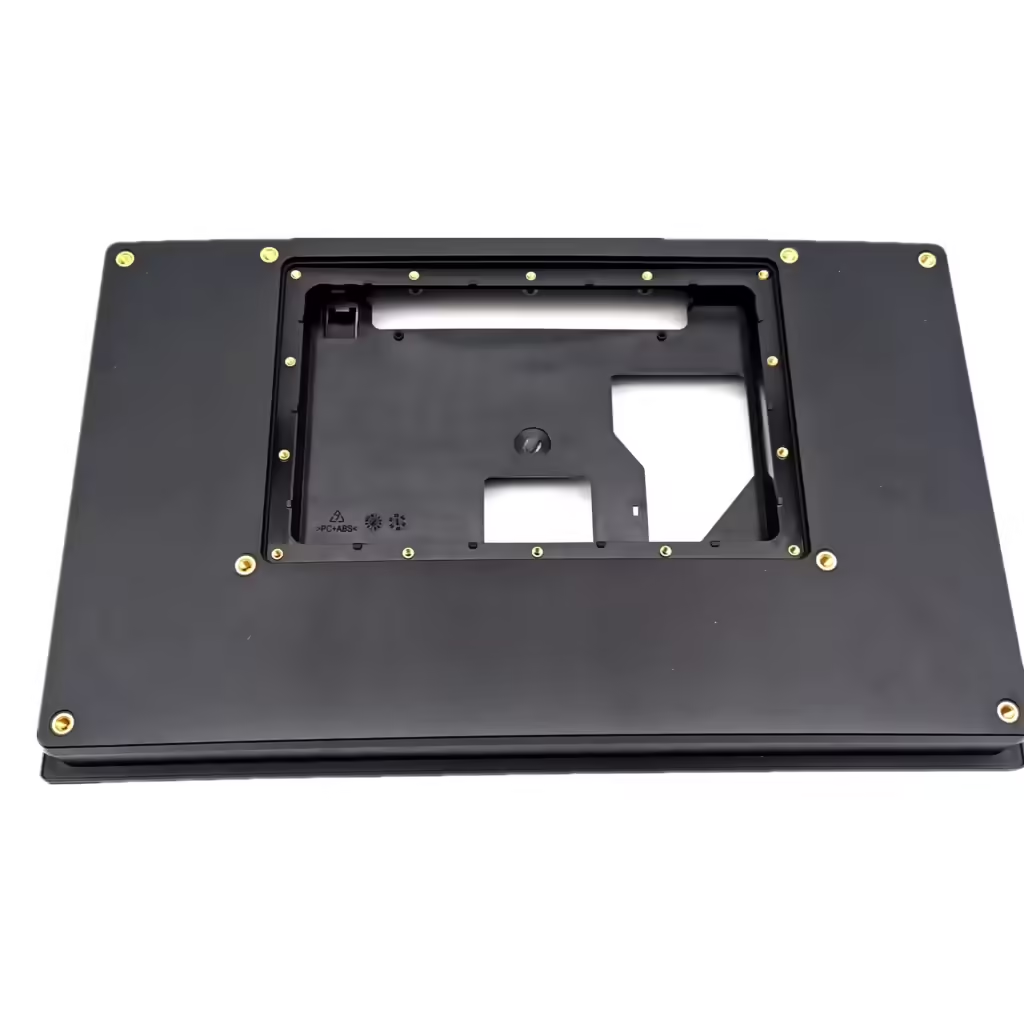
1. На поверхности продукта неравномерно разбросаны пузырьки, в основном вызванные водяным паром.
2. Если частицы пузырьков относительно мелкие и плотные, они в основном распределяются вокруг ворот изделия, образуя лучеобразные или веерообразные линии, которые в основном вызваны воздухом.
3. Если в полости формы много углов, разница в толщине слишком велика, или много вставок, или положение затвора неподходящее, расплав будет стекать в полость формы, перемешивая воздух в форме, образуя вихревые токи, и в некоторых частях будут образовываться воздушные полосы. Например, в панелях выключателей и розеток формованных электротехнических изделий такая ситуация часто возникает из-за того, что розетки, интерфейсы и выключатели сосредоточены в одном месте. Решением этого дефекта является модификация пресс-формы, усиление вытяжки и оптимизация положения затвора; с другой стороны, уменьшение скорости заполнения пресс-формы, особенно скорости впрыска в местах с воздушными разводами.
4. Основной причиной образования газа разложения является слишком высокая температура расплава.
5. Еще одна важная причина — низкое качество самого ПК, который легко разлагается. Кроме того, ПК чувствителен к химическим веществам и легко разрушается.
6. Газ-растворитель в основном связан с качеством операций на производстве, таких как нечистая очистка бочки, слишком большое количество добавок и т. д.
Решение:
При большой толщине стенки изделия внешняя поверхность охлаждается быстрее, чем центральная часть. По мере охлаждения смола в центральной части сжимается и расширяется к поверхности, что приводит к недозаполнению центральной части и образованию вакуумных пузырьков.
1. Основные решения:
a) В зависимости от толщины стенки определите оптимальный размер затвора и бегунка. Как правило, высота затвора должна составлять от 50 до 60 % толщины стенки изделия.
b) Пока ворота не запечатаны, остается некоторое количество дополнительного материала для инъекций.
c) Время впрыска должно быть немного больше, чем время герметизации затвора.
d) Уменьшите скорость впрыска и увеличьте давление впрыска.
e) Используйте материалы с высокой степенью вязкости расплава.
2. Основными способами устранения пузырьков, вызванных образованием летучих газов, являются:
a) Проведите достаточную предварительную сушку.
b) Уменьшите температуру смолы, чтобы избежать образования газа разложения.
3. Пузырьки, вызванные плохой текучестью, можно устранить, повысив температуру смолы и формы и увеличив скорость впрыска.
BFY Mold объединяет концепцию продукта с его формовкой и в основном занимается разработкой и проектированием пластиковых пресс-форм, проектированием и производством пресс-форм, литьем изделий под давлением, обработкой поверхности изделий и другими услугами. Обладая более чем 20-летним производственным опытом в области разработки и изготовления пресс-форм, специалисты по обработке литья под давлением могут создать для вас конкурентоспособные пресс-формы. Свяжитесь с нами сегодня, чтобы бесплатно оптимизировать чертежи.