PC材料の射出成形を行う際、製品表面に不規則に散在する気泡や、気泡の粒子が細かくて密集しているといった問題がよく発生します。PC射出成形における気泡やブリーディングの問題をどのように解決すればよいでしょうか?
一般的なPC射出成形加工の問題の理由:
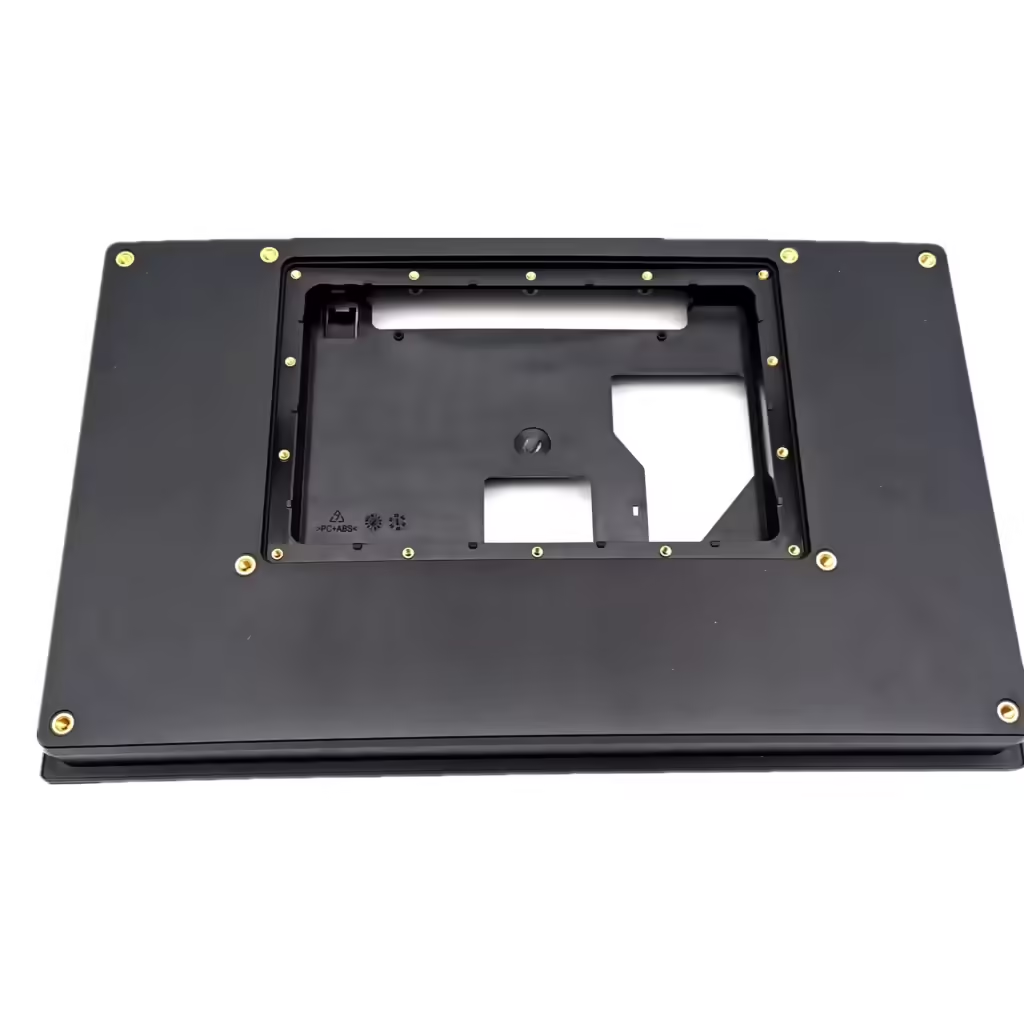
1. 気泡は製品表面に不規則に散らばっており、その多くは水蒸気によるものである。
2. 気泡粒子が比較的微細で高密度である場合、気泡粒子は主に製品のゲート周辺に分布し、光線状または扇状のラインを形成するが、これは主に空気によるものである。
3. 金型キャビティに多くの角部がある場合、厚さの差が過大である場合、または多くのインサートが使用されている場合、またはゲート位置が不適切な場合、溶融材が金型キャビティに流れ込み、金型内の空気を攪拌して渦流を形成し、特定の部位に空気の筋が発生します。例えば、成形電気製品のスイッチとソケットパネルでは、ソケット、インターフェース、スイッチがすべて一箇所に集中しているため、この状況がよく発生します。この欠陥の解決策は、金型を改良し、金型の排気を強化し、ゲート位置を最適化することです。一方、金型充填率を低下させ、特に空気痕のある領域の射出速度を低下させる必要があります。
4. 分解ガスが発生する主な原因は、溶融温度が高すぎることである。
5. もう1つの重要な理由は、PC自体が品質が低く、分解しやすい点です。また、PCは化学物質に敏感で、容易に分解してしまうという事実もあります。
6. 溶剤ガスは主に、バレルの洗浄が不十分であったり、添加剤が多すぎたりなど、製造における作業の質に関係している。
解決策
製品の壁厚が厚い場合、外表面は中央部よりも早く冷却されます。冷却が進むにつれ、中央部の樹脂が収縮し、表面方向へ膨張するため、中央部が充填不足となり、真空泡が発生します。
1. 主な解決策は以下の通り:
a) 壁厚に応じて、適切なゲートとランナーのサイズを決定します。一般に、ゲートの高さは製品の壁厚の50%から60%程度が適切です。
b) ゲートが密閉されるまで、一定量の追加注入材料が残る。
c) 射出時間は、ゲートシール時間よりわずかに長くする。
d) 射出速度を下げ、射出圧力を上げる。
e) 溶融粘度の高いグレードの材料を使用する。
2. 揮発性ガスの発生による泡の主な解決策は以下の通り:
a) 十分な予備乾燥を行う。
b) 分解ガスの発生を避けるため、樹脂温度を下げる。
3. 流動性の悪さによる気泡は、樹脂と金型の温度を上げ、射出速度を上げることで解決できる。
BFY金型は製品の構想と成形を一体化し、主にプラスチック金型製品の開発と設計、金型の設計と製造、製品の射出成形、製品の表面処理などのサービスを請け負う。 20年以上の金型設計・製造の経験を有する当社では、射出成形加工業界において、お客様に競争力のある金型を提供することが可能です。 図面の最適化については、今すぐお問い合わせください。