Küf testi için dikkat edilmesi gerekenler nelerdir
DFM hazırlayın
Mühendisin kalıp yapısını ayrıntılı olarak kontrol etmek için DFM hazırlaması gerekir. Herhangi bir sorun varsa, yerinde açıklığa kavuşturulması gerekir. Herhangi bir yanlış yer varsa, geri bildirim ve düzeltme için kalıp test koşulu tablosuna kaydedilmesi gerekir.
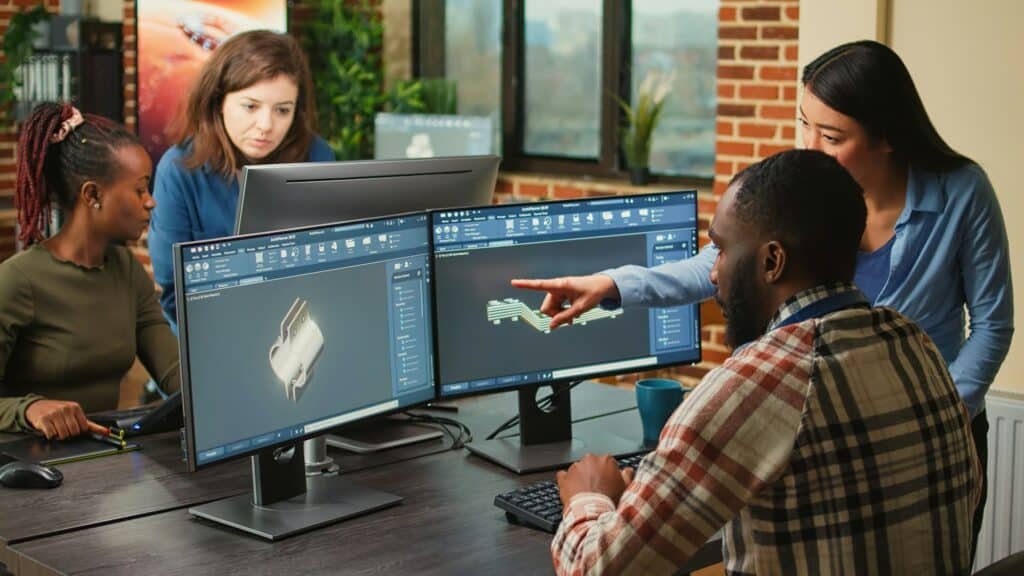
Su yolu bağlantısını kontrol edin ve çeşitli koşulları ayarlayın
Projenin su bağlantı yöntemini (DFM’yi bire bir takip ederek), kalıp sıcaklık ayarını, malzeme tüpü sıcaklık ayarını ve enjeksiyon koşullarını tek tek kontrol etmesi gerekir.
Herhangi bir uygunsuzluğun derhal düzeltilmesi gerekir. Hemen düzeltilemiyorsa, gözden geçirmeyi kolaylaştırmak ve iyileştirme için sorunu ortaya koymak için kalıp testi durum tablosuna kaydedilmesi gerekir.
90-95 Tam Ürün enjeksiyonu
Ürün ölçümünün üretimden önce tahmin edilmesi gerekir. MOLDFLOW koşullarına göre, önce basınç tutma dönüşüm konumu belirlenir. Ürünün 0 basınç tutma koşullarına yerleştirilmesi, çekim ürününün %90-95 stabil olması ve vida depolama malzemesinin yaklaşık %10’da tutulması gerekir (birden fazla boşluğa sahip kalıbın her boşluğun eşit şekilde beslenip beslenmediğine bakılması gerekir. Aksi takdirde numunenin tutulması gerekir; kalıbı ayarlamak kolaydır). Ardından, ürün iyi görünene kadar yavaşça 10 basınç ekleyin.
Boyut ve görünümü onaylayın
Ürünün görünümü kabul edilebilir bir duruma ayarlandığında, 2 kalıplı ürünü alın, 2-5 dakika suda bekletin, boyutu ölçün, ürün boyutunu temel alın ve boyutu montaj gereksinimleri olmadan çizimin sınır değerine ayarlayın.
İkinci olarak, yapısal görünümü ayarlayın, enjeksiyon parametrelerine ince ayar yapın ve mükemmel görünüm yapısı koşullarına göre gerekli numune miktarını yazdırın (büzülme, ham kenar, eksik malzeme, bağlama çizgisi ve diğer kusurları onaylayın).
İyileştirme karşı önlemlerinin gözden geçirilmesini kolaylaştırmak için örnek kayıt tutma ihtiyacının üstesinden gelinemiyorsa, durum kaydı ve bir sonraki kullanım için durum tablosu oluşturma.
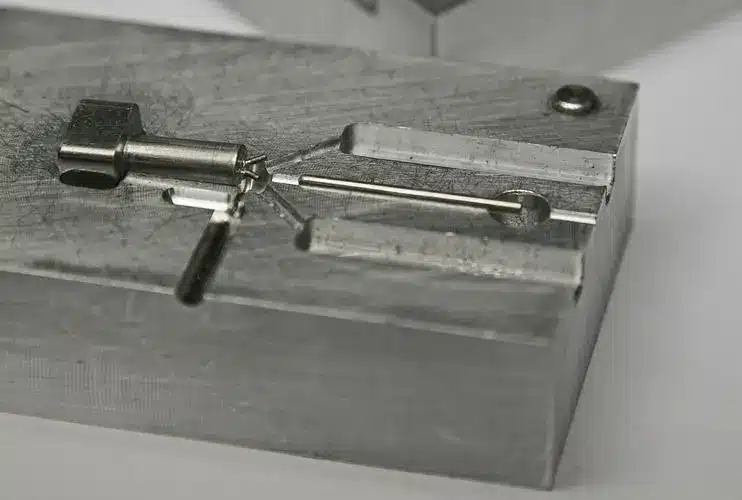
Kalıp sıcaklığını ve su borusunun su giriş ve çıkış sıcaklığını teyit edin
Enjeksiyondan önce ve enjeksiyon 10 modunda, 30 modunda stabil olduktan sonra en az üç kez su borusunun her bir giriş ve çıkışının sıcaklığını ölçmeniz gerekir. Her giriş ve çıkış sıcaklık farkı 3 dereceden fazla olmamalıdır. Eğer bir fark varsa, su akışını ve yanlış bağlantı olup olmadığını kontrol etmeniz gerekir.
Buna ek olarak, ürünün boyutuna ve şekline bağlı olarak kalıp yüzeyinin ölçüm sıcaklığının ölçülmesi gerekir, büyük ürünlerin 5 noktadan küçük bir miktara kadar sıcaklığı ölçmesi gerekir. Teyit edilmesi gereken büyük bir sıcaklık farkı vardır. Kalıp sıcaklığı sabit olduğunda, kalıp yüzeyinde ölçülen sıcaklığı kaydetmek gerekir (ortalama bir değer alın). Kalıp yüzey sıcaklığının fiziksel özellik tablosunda önerilen aralıkta olması gerekir. Gereksinimleri karşılayamıyorsa, izin verilirse değiştirmeyi deneyebilirsiniz.
Sıkıştırma durumunu onaylayın
Ürünün pürüzlü kenarları varsa, penseyi derhal olay yerine çağırmak, makineye kırmızı kurşun püskürtmek ve kalıbın sıkılığını doğrulamak için düşük hızda ve yaklaşık 30BAR’lık düşük basınçta büyük sıkıştırma basıncı gereklidir.
Uygun koşulları bulmak için DOE analizi
Çoklu kalıplama ve makine ayarlamaları koşullarında ürünün tatmin edici boyutuna veya deformasyonuna ulaşılamazsa, mühendislik ve makine ayarlama teknisyeni tartışmalı, mühendislik DOE analiz tablosunu listelemeli, ürün sorun noktalarından etkilenebilecek parametreleri ayarlamalı ve birleştirmeli, plana göre tek tek testler yapmalı ve değişen her koşul için koşul kayıtları ve numune kayıtları yapmalıdır.
CPK analizi tamamlandıktan sonra yapılacaktır. Test ve değerlendirmeden sonra, bir sonraki referans için daha iyi koşullar seçilir.
Erken teşhis, erken çözüm
Yumuşak kalıp aşamasında deformasyon ve boyut problemleri varsa, yumuşak kalıp aşamasında çözülmesi gerekir, aksi takdirde kalıbın açılması anlamını yitirecektir.
Kalıp değiştirme prosedürü
Kalıbın değiştirilmesi gerektiğinde müşteriye haber verilmeli ve kalıp izinsiz değiştirilmemelidir. Herhangi bir değişikliğin müşteri tarafından onaylanması gerekir.