После завершения изготовления пресс-формы для литья под давлением процесс приемки может оказаться сложным. Редактор BFY Mold описывает ключевые критерии оценки литьевых изделий, внешнего вида пресс-формы, материала, функциональности и многое другое, чтобы помочь вам пройти этот важнейший этап.
Критерии приемки литьевых форм
a: Внешний вид, размер и посадка формованных изделий
- Дефекты на поверхности изделий не допускаются.
- Следы сварки в указанных пределах.
- Никакой усадки на видимых участках.
- Обеспечьте ровность плоскости и соблюдайте требования к сборке.
- На очевидных деталях нет воздушных следов или пузырьков.
- Геометрическая форма и размеры в соответствии с чертежами пресс-формы.
- Требования к толщине стенок изделий.
- Обеспечьте координацию продуктов и соответствие интервалов.
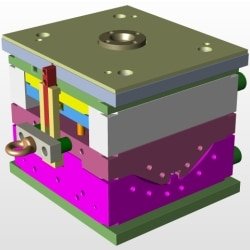
b: Внешний вид плесени
- Полная и четкая табличка с формой.
- Прочно закрепленная табличка с четкими символами.
- Требования к форсункам для охлаждающей воды.
- Аксессуары для пресс-форм не должны мешать при установке.
- Размер отверстия для выталкивания формы в соответствии с требованиями машины.
- Отметьте направление установки и «UP».
- Отсутствие дефектов, влияющих на внешний вид поверхности основания формы.
- Легко поднимать, не нужно разбирать во время подъема.
c: Материал и твердость пресс-формы
- Стандартная база для пресс-формы.
- Формируйте детали из материалов с более высоким содержанием 40Cr.
- Коррозионно-стойкие материалы для агрессивных пластмасс.
- Твердость формованной детали составляет не менее 50HRC.
d: Извлеките, сбросьте, вытащите сердцевину вкладыша и извлеките детали
- Плавный выброс без застоев и ненормального звука.
- Полированная наклонная верхняя поверхность.
- Масляные канавки для скользящих частей с азотированной поверхностью.
- Пронумерованные и расположенные выталкивающие штифты.
- Ограниченное расстояние выброса.
- Стандартная возвратная пружина.
- Слайдер и вытягивание ядра с ограничениями хода.
- Износостойкая пластина для больших слайдеров.
- Заусенцы на выталкивающем штифте для легкого извлечения.
- Плавный выброс с канавками или вытравленными узорами.
e: Система охлаждения и обогрева
- Полностью разблокированная система охлаждения/нагрева.
- Надежная герметизация, отсутствие протечек под давлением 0,5 МПа.
- Уплотнительное кольцо, намазанное маслом.
- Гладкие каналы для стока воды и масла.
- Централизованная подача воды для передней и задней форм.
- Диаметр канала охлаждающей воды в пределах 8~12 мм.
f: Система стробирования
- Установка ворот не влияет на внешний вид продукта.
- Разумный дизайн проточного канала.
- Трапециевидный или полукруглый подбарабанье для трехплитной формы.
- Требования к ручке для разбивания материала и тяге с шаровой головкой.
- Машинная обработка для ворот и бегунков.
- Плавное расширение отверстия для холодного материала.
g: Формовочная деталь, поверхность раздела, выхлопная канавка
- Очистите переднюю и заднюю поверхности пресс-формы.
- Зазор вокруг закругленных углов вставки.
- Чистая и аккуратная поверхность пробора.
- Глубина выпускной канавки меньше, чем значение перелива пластика.
- Надежное позиционирование и фиксация вставок.
- Никаких медных или железных листов под вставками.
- Равномерная текстура кожи и пескоструйная обработка.
- Винтовые столбики с шипами для измерения усадки.
- Равномерная толщина стенок изделия.
h: Производственный процесс литья под давлением
- Стабильное и повторяемое производство литья под давлением.
- Давление впрыска в пределах 85% от номинального максимума машины.
- Требования к скорости впрыска во время производства.
- Удерживаемое давление не должно превышать 85% от фактического максимума.
- Сила зажима ниже 90% от номинальной силы.
- Простое и безопасное извлечение продукта и материала насадки.
- Простая установка и надежное крепление вставок.
i: Упаковка и транспортировка
- Очистите полость пресс-формы антикоррозийным маслом.
- Смазанные скользящие части.
- Заблокированное отверстие подачи гильзы литника.
- Оснащен зажимной частью.
- Полный комплект запасных частей с подробными списками.
- Герметичные вводы/выводы воды, жидкости, газа и электричества.
- Внешняя поверхность окрашивается по мере необходимости.
- Влагостойкая, водонепроницаемая и защищенная от ударов упаковка.
- Полная документация и электронные файлы.
Заключение
Убедитесь, что производственный процесс литья под давлением поддерживает стабильность и повторяемость, а параметры регулируются в пределах нормальных условий. Наконец, тщательная упаковка и транспортировка, а также полная документация гарантируют целостность пресс-формы, ее компонентов и беспрепятственный переход к производству.


