В этой статье вы всесторонне рассмотрите изделия для литья под давлением с двух сторон. Первый — это характеристики производственного процесса, а второй — форма пресс-формы для литья под давлением.
Характеристики производственного процесса двухшовного литья под давлением
1. Двухсопловая машина для литья под давлением включает в себя два комплекта устройств для впрыска пластификата с одинаковой структурой и техническими характеристиками. В соответствии с методом производства, сопло должно иметь специальную структуру или быть оснащено двухкомпонентными пресс-формами с одинаковой структурой, которые можно вращать и переносить.
При инжекционной пластификации температура расплава, давление впрыска, количество расплава и другие параметры процесса в двух устройствах инжекционной пластификации должны быть одинаковыми. Сведите к минимуму разницу колебаний параметров процесса в двух устройствах инжекционной пластификации.
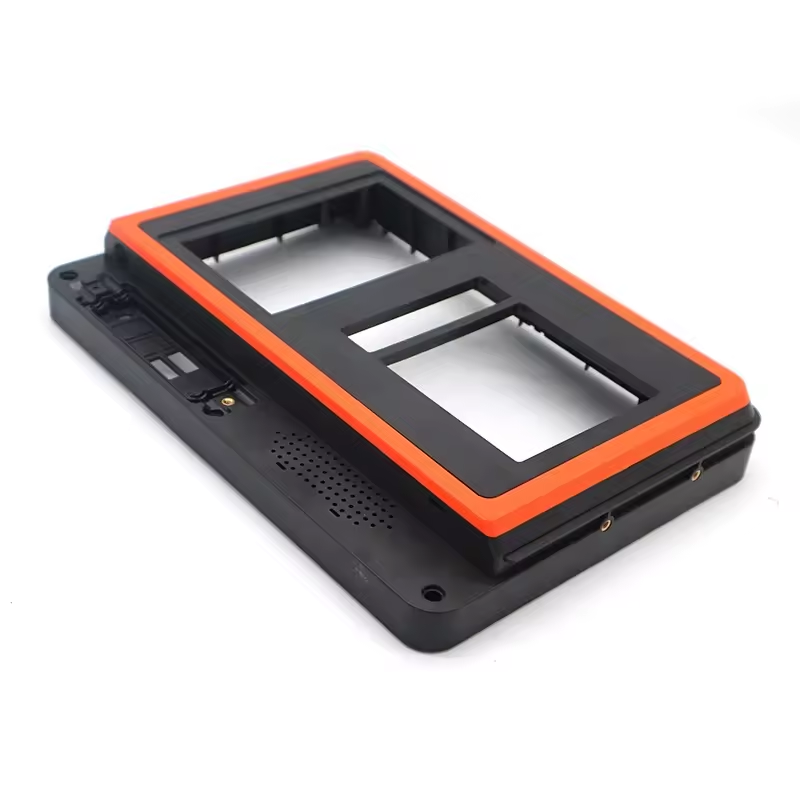
2. По сравнению с обычными пластиковыми изделиями, полученными литьем под давлением, температура плавления и давление впрыска двухшовных пластиковых изделий должны принимать более высокие значения параметров. Основная причина заключается в том, что проточный канал пресс-формы при двухструйном литье под давлением относительно длинный, структура относительно сложная, а сопротивление потоку расплавленного материала больше.
3. Для литья пластиковых изделий под давлением двумя выстрелами следует выбирать сырье с хорошей термической стабильностью и низкой вязкостью расплава, чтобы избежать разложения из-за высокой температуры расплава и длительного времени пребывания в канале потока. Полиолефиновые смолы, полистирол и материалы ABS являются наиболее широко используемыми пластмассами.
4. При литье под давлением двухшовных пластиковых изделий, два разных цвета расплавленного материала литья могут быть хорошо сплавлены в пресс-форме, для обеспечения качества литья изделий под давлением, следует использовать более высокую температуру плавления, более высокую температуру пресс-формы, более высокое давление впрыска и скорость впрыска.
Двухстрелочная форма конструкции пресс-формы
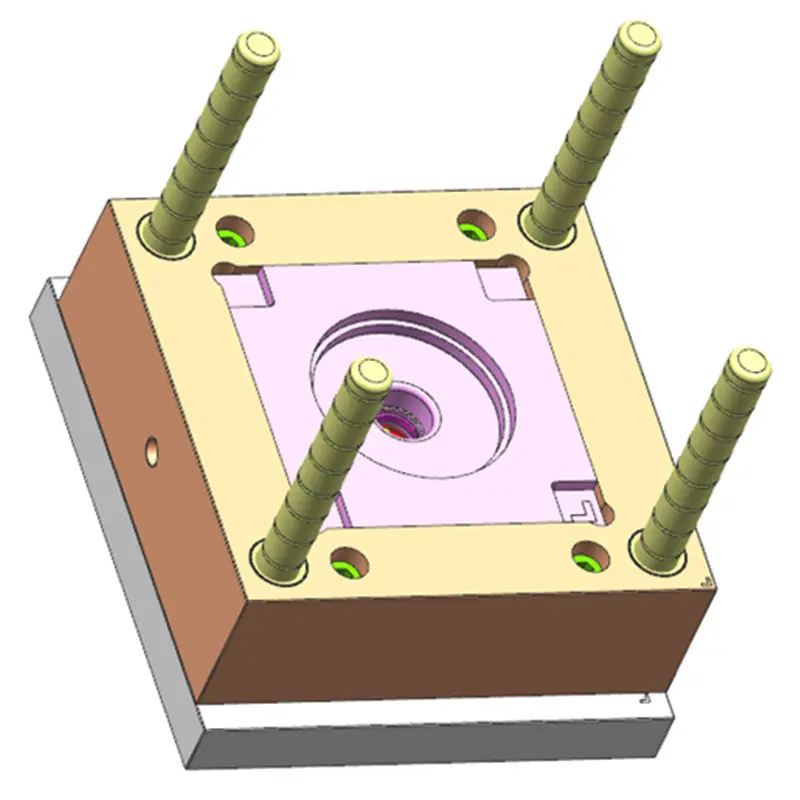
Традиционная двухпуансонная пресс-форма для литья под давлением имеет две формы: «перевод пуансона» и «поворот пуансона».
a: Штамп для перевода пуансонов имеет два углубления и один пуансон.
b: После выстрела первого картриджа пуансон и первая матрица закрываются. Завершите впрыск первого вида пластика. После застывания первого вида пластика вогнутость и пуансон разделяются, и полуфабрикат, сформированный из первого вида пластика, остается в пуансоне и перемещается вместе с пуансоном в положение, выровненное со второй вогнутой матрицей. После закрытия термопластавтомата во второй цилиндр впрыскивается второй вид пластика. После застывания второго вида пластика термопластавтомат открывает пресс-форму и извлекает готовое изделие.
c: Двухударный штамп в форме вращения пуансона имеет два вогнутых штампа и вращающийся пуансон, состоящий из двух комбинаций, расположенных спина к спине. Двухсторонний термопластавтомат с двумя цилиндрами. Второй цилиндр предлагается выполнить в вертикальном направлении по отношению к направлению движения термопластавтомата. Одновременно можно впрыскивать два разных пластика. Когда два вида впрыскиваемого пластика застывают, термопластавтомат открывается и автоматически выбрасывает готовое изделие. После извлечения изделия «вращающийся пуансон» поворачивается на 180 градусов. Термопластавтомат закрывается и переходит к следующему циклу.
d: Поскольку в режиме перемещения пуансона первый и второй цилиндры впрыскиваются поочередно. В режиме вращения пуансонов первый и второй цилиндры впрыскиваются одновременно. Поэтому для одного и того же изделия эффективность производства методом вращения пуансона в два раза выше, чем методом перевода пуансона.


