Plastik pres geçme tasarımında uzmanlaşmak, donanım mühendisleri ve ürün tasarımcıları için en kritik mekanik zorluklardan biridir. Metal bir pimi, yatağı veya dişli ek parçayı vida, ultrasonik kaynak veya yapıştırıcı kullanmadan doğrudan plastik bir gövdeye monte etmek, kesin mühendislik toleransları gerektirir.
Standart sıkı geçme, son derece hızlı ve maliyet etkin bir montaj tekniği olmakla birlikte, enjeksiyon kalıplamada kusursuz bir şekilde uygulanabilmesi için Üretim için Tasarım (DFM) kurallarına sıkı sıkıya uyulması gerekir. Tasarımınız çok sıkı olursa plastik çıkıntı çatlar; çok gevşek olursa metal ek parça gerilim altında yerinden çıkar.
Bu kapsamlı DFM kılavuzunda, plastik pres geçme bağlantılarının işleyişini inceleyeceğiz, farklı reçineler için genel kurallara dayalı sıkışma değerleri sunacağız ve ne zaman pres geçme bağlantılarını tamamen terk edip yer yerine kalıplamayı tercih etmemiz gerektiğini açıklayacağız.
Plastik Viskoelastisitenin Getirdiği Zorluk
Metal bir mil, kendisinden biraz daha küçük bir plastik deliğe zorla sokulduğunda, plastik duvar üzerinde dışa doğru iten radyal bir gerilim oluşturur. Buna “halka gerilimi” denir.
Metal-metal pres geçme bağlantılarında, malzemeler sınırsız bir süre boyunca çok büyük miktarda dairesel gerilime dayanabilir. Plastik malzemeler ise gerilim gevşemesine ve sünmeye maruz kalır.
- Sürünme: Sabit bir yük altında, plastik zamanla yavaşça deforme olur.
- Stres Gevşemesi: Polimer zincirleri metal ek parçanın etrafında yeniden yönlendikçe, plastik iç gerilimini kademeli olarak kaybeder.
Bu, montaj hattında son derece sıkı hissedilen bir pres geçme bağlantısının, özellikle ürün yüksek sıcaklıklara veya titreşimlere maruz kalırsa, bir yıl sonra gevşeyebileceği anlamına gelir. Arızaları önlemek için, plastik pres geçme tasarım stratejinizde dairesel gerilimi sıkı bir şekilde kontrol etmeniz gerekir.
Plastik Presli Geçişler İçin Temel DFM Yönergeleri
Enjeksiyon kalıplı parçalarınızda çatlak oluşmadan güvenilir ve dayanıklı bir montaj sağlamak için aşağıdaki önemli tasarım kurallarına uyun:
1. Patronun Dış Çapı (2X Kuralı)
“Tapa”, metal pimi içine alan çıkıntılı plastik silindirdir. Tapanın duvarları çok ince olursa, montaj sırasında çember gerilimi nedeniyle hemen kırılma meydana gelir.
- Kural: Plastik çıkıntının dış çapı (OD), içine yerleştirilen metal pimin dış çapının en az 2 ila 2,5 katı olmalıdır. Örneğin, 3 mm’lik bir metal pimi bir çıkıntıya bastırıyorsanız, plastik çıkıntının dış çapı en az 6 mm ila 7,5 mm olmalıdır.
2. Geniş bir giriş pahı ekleyin
Asla düz bir metal silindiri keskin, 90 derecelik bir plastik kenara bastırmaya çalışmayın. Bu, metalin plastiği kazımasına veya sıyırmasına (aşınma) neden olarak sıkı geçme bağlantısını bozacak ve kalıntı oluşmasına yol açacaktır.
- Kural: Plastik delikte 15° ile 30° arasında bir giriş pahı tasarlayın. Bu, metal pimi ortalamaya yarayan ve plastiği yırtmadan kademeli olarak genişleten bir kılavuz görevi görür.
3. Girişim Türünü Malzeme Türüne Uygun Hale Getirin
Tüm plastikler aynı özelliklere sahip değildir. Kırılgan, amorf plastikler, dayanıklı, yarı kristal plastikler kadar dış etkenlere karşı dirençli değildir.
B2B Mühendislik Verileri: Malzeme Türüne Göre Önerilen Parazit Değeri
| Plastik Reçine Türü | Örnekler | Tipik Malzeme Özellikleri | Önerilen Çap Arası Çakışma |
| Amorf (Sert ve Kırılgan) | PC, PMMA, Polistiren (PS) | Yüksek sertliğe sahiptir; yüksek gerilim altında gerilme çatlamasına meyillidir. | 0,02 mm ila 0,05 mm (Çok hafif tutun) |
| Amorf (Sünek) | ABS, PC/ABS karışımları | İyi darbe dayanımı, orta derecede esneklik. | 0,05 mm ile 0,08 mm arası |
| Yarı Kristal | Naylon (PA), POM (Delrin), PP | Yüksek tokluk, çatlamadan iyi bir şekilde şekillendirilebilir. | 0.08mm to 0.15mm |
(Not: Bunlar genel kılavuz niteliğindedir. Kritik montajlar için her zaman enjeksiyon kalıplama ortağınıza danışın ve fiziksel testler gerçekleştirin.)
En Üstün Alternatif: Ek Parçalı Kalıplama
Ya ürününüz yüksek torka, şiddetli titreşimlere veya aşırı termal döngülere maruz kalırsa? Bu zorlu uygulamalarda, plastiğin gerilim gevşemesi nedeniyle standart pres geçme yöntemi çok riskli hale gelir.
En üstün mühendislik çözümü, ekleme kalıplamadır.
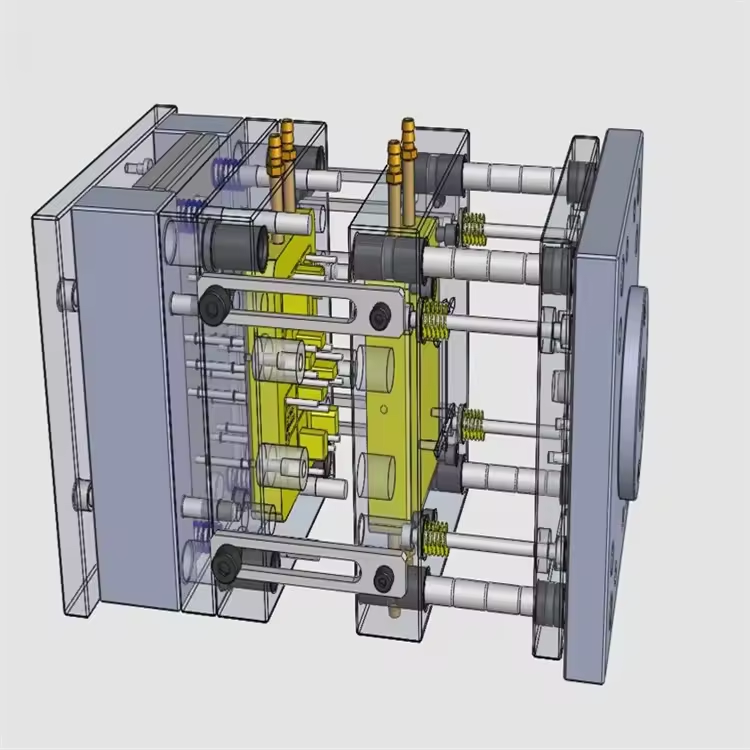
Plastik parçayı kalıplayıp metal bileşeni daha sonra preslemek yerine, enjeksiyon kalıplama sırasında iki malzemeyi birleştiren bir yöntemdir.
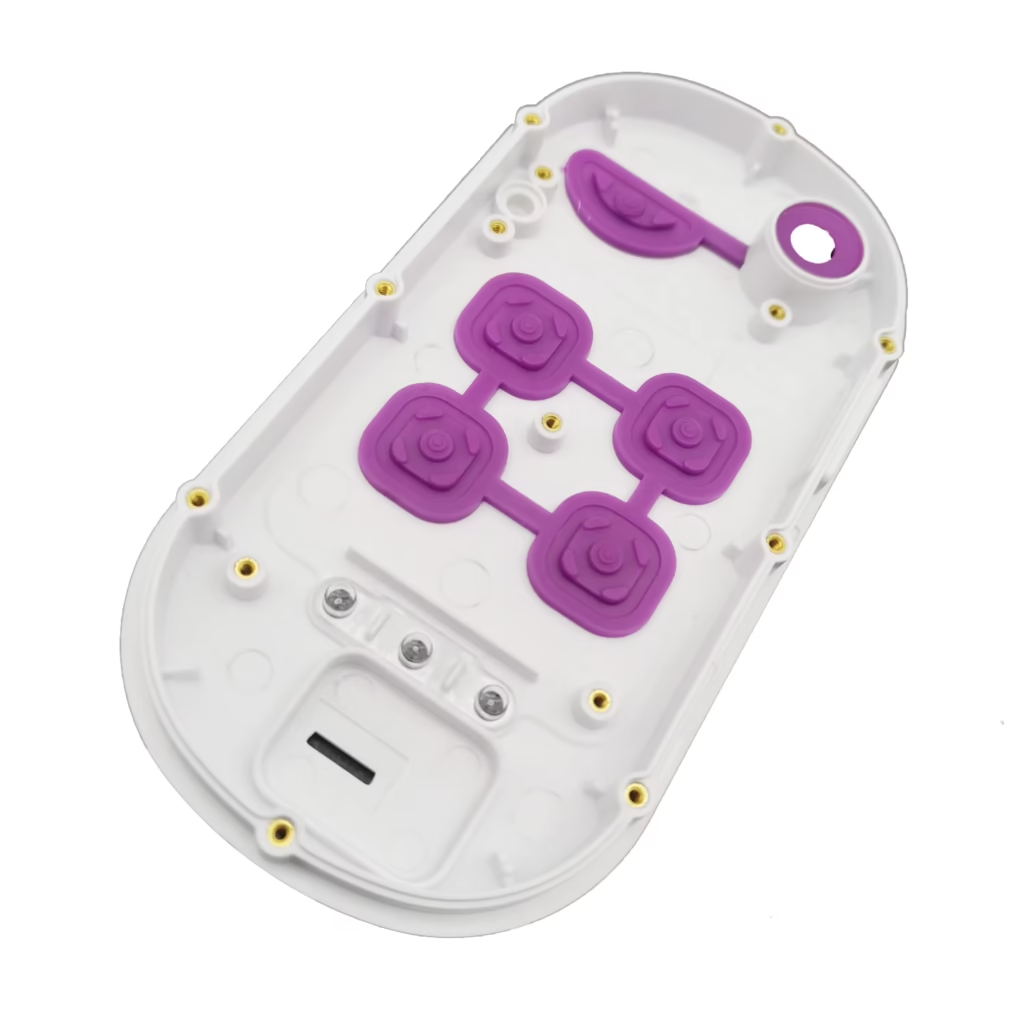
- Metal pim veya dişli pirinç ek parça, boş kalıp boşluğuna doğrudan yerleştirilir.
- Kalıp kapanır ve erimiş plastik, metal ek parçanın etrafına enjekte edilir.
- Plastik soğudukça ve büzüldükçe, metal ek parçanın tırtıklı veya oluklu özelliklerini kalıcı olarak içine alır.
Presle Takmaya Kıyasla Ek Parçalı Kalıplamanın Avantajları:
- Sıfır Halka Gerilimi: Plastik soğudukça metalin etrafında büzüldüğü için, çıkıntıyı çatlatacak dışa doğru radyal gerilim oluşmaz.
- Yüksek Çekme ve Tork Direnci: Plastik, metal ek parçanın oluklarına akarak yok edilemez bir mekanik kilit oluşturur.
- Montaj Süresinin Kısalması: Parça, enjeksiyon kalıplama makinesinden tamamen monte edilmiş olarak çıkar; böylece ikincil bir üretim aşaması ortadan kalkar.

BFY Kalıbı ile Kusursuz Uyumlar Elde Edin
Mühendislik çalışmanız ister presle oturtma için hassas sıkışma toleranslarına dayansın, ister ek parçalı kalıplamanın sağlam mukavemetini gerektirsin, montajınızın başarısı tamamen kalıp aletlerinizin doğruluğuna bağlıdır.
BFY Mold olarak, yüksek hassasiyetli özel plastik enjeksiyon kalıplama alanında uzmanlaşmış bulunmaktayız:
- Sıkı Toleranslı Kalıplama: Şirket içi CNC ve EDM işleme merkezlerimiz, kalıp çekirdeği ve boşluğunun boyutlarının ±0,05 mm aralığında tutulmasını sağlayarak, plastik pres geçme tasarımınızın CAD’de öngörüldüğü şekilde tam olarak monte edilmesini garanti eder.
- Moldflow Analizi: Çeliği kesmeden önce mühendislerimiz, plastik akışını ve büzülmeyi simüle ederek delik boyutlarını tam olarak tahmin eder ve böylece maliyetli kalıp düzeltme işlemlerini önler.
- Uzman Ek Parça Kalıplama: 20 yılı aşkın tecrübemizle, elektronik, otomotiv ve endüstriyel uygulamalar için otomatik ve yarı otomatik ek parça kalıplama çözümleri sunuyoruz.
Sık Sorulan Sorular (SSS)
S1: Plastik bir parçadaki gevşek pres geçmesini nasıl düzeltebilirsiniz?
Kalıplı bir delik çok büyükse, uzun vadede en iyi çözüm, enjeksiyon kalıbında “çelikle uyumlu” bir değişiklik yapmaktır (ortadaki pime çelik ekleyerek ortaya çıkan plastik deliği küçültmek). Hızlı ve düşük hacimli bir çözüm için, metal pimi plastiğe yapıştırmak üzere siyanoakrilat yapıştırıcılar (süper yapıştırıcı) veya özel tutturma bileşikleri kullanılabilir.
S2: Basınçlı geçme bağlantıları su geçirmez midir?
Hayır. Plastik ile metal arasındaki presle geçme birleşimi, hava veya su geçirmez bir sızdırmazlık sağlamaz. Su geçirmez uygulamalar için O-ring, ultrasonik kaynak veya kaplama kalıplama işlemi kullanmanız gerekir.
S3: Cam elyaf takviyeli plastik, presle oturtma kurallarını değiştirir mi?
Evet. Cam elyafların eklenmesi (örn. PA66+GF30), plastiği önemli ölçüde daha sert ve daha kırılgan hale getirir. Çıkıntının kırılmasını önlemek için, dolgu maddesi içermeyen temel reçineye kıyasla parazit miktarını azaltmanız gerekir.
Bir Sonraki Mekanik Tasarımınızı Mükemmelleştirin
Çatlamış plastik bağlantı parçaları veya gevşek montajların ürün lansmanınızı mahvetmesine izin vermeyin. Tasarımınızı üretime uygun hale getirmek için enjeksiyon kalıplama uzmanlarına güvenin.
[Bugün Ücretsiz DFM İncelemesi Alın] – CAD modellerinizi yükleyin, birleştirilecek bileşenlerinizi belirtin; mühendislik ekibimiz 24 saat içinde uzman görüşü ve kalıp teklifi sunacaktır.