1. Hassas Kalıp İmalatında 3D Boşluk ve Maça Tasarımı
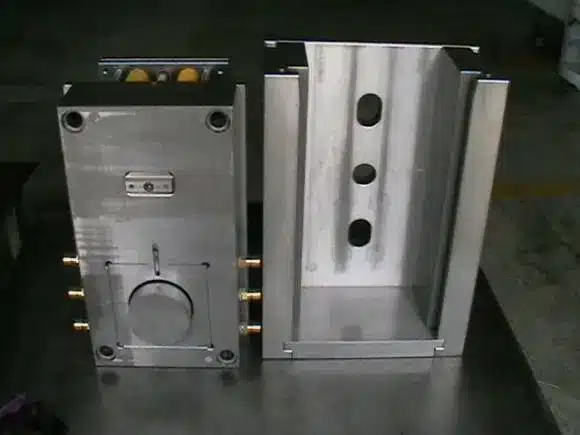
Plastik parçaların iç ve dış şekilleri, plastik kalıbın boşluğu ve çekirdeği tarafından doğrudan enjeksiyonla kalıplanır. Boşluğun ve çekirdeğin şekli de plastik parçaların reaksiyonudur. Bu karmaşık üç boyutlu şekillerin işlenmesi zordur, özellikle de ortak makine aleti tarafından geliştirilmiş olan boşluğun kör alanındaki ürün yüzeyinin işlenmesi. Bu sadece yüksek teknik seviyede çalışanlar, çeşitli yardımcı araçlar ve uzun bir işleme döngüsü gerektirmez.
2. Kalıp İmalatı Standartları için Yüksek Hassasiyetli Takımlar
Modern kalıbın boşluğunun ve çekirdeğinin boyut hassasiyetinin genellikle IT8-9 olması gerekir ve plastik parçalar için hassas kalıbın boşluğunun ve çekirdeğinin boyut hassasiyetinin IT6-7, IT7-8 doğruluğunun bir parçası olması gerekir. Buna ek olarak, her mekanizmanın boyutundaki kalıp, kalıbın açılıp kapanmasını güvenilir kılmak için çok yüksek gereksinimler olmalıdır. Bu nedenle, yüksek hassasiyetli kalıp işleme ve ürün ölçüm araçlarını benimsemek için kalıbın geliştirilmesinden sonra hataları azaltmak için.
3. Kalıp İmalatında Yüzey İşlem Mükemmelliği
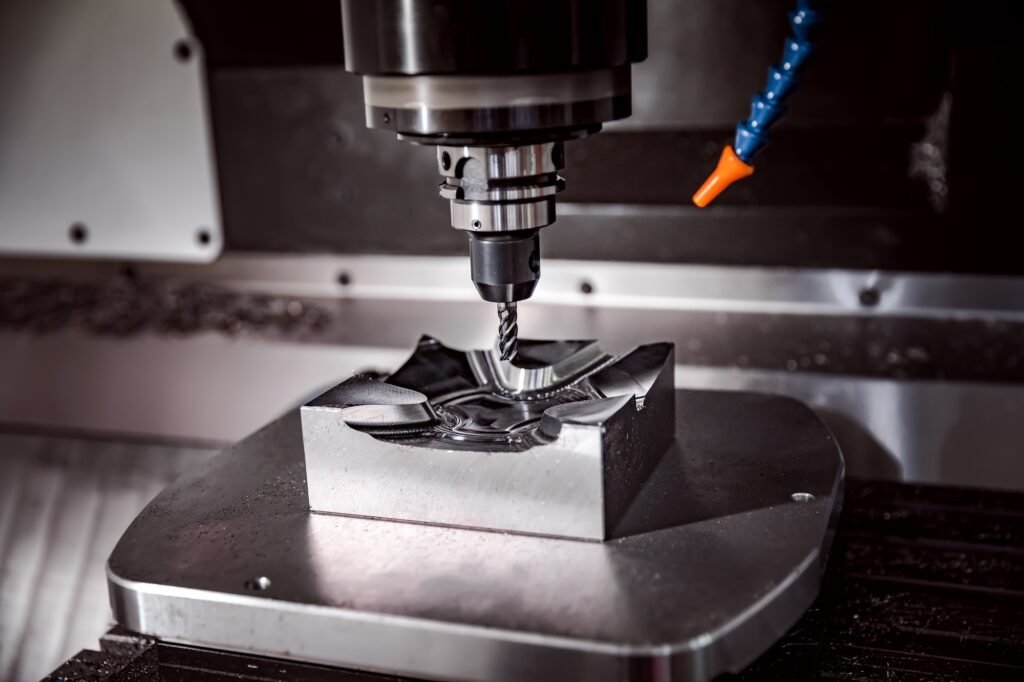
Modern kalıp boşluklarının ve maçaların yüzey pürüzlülüğü genellikle Ra0.2-0.1um’dur ve ayna kaplama kalıbının boşluğunun yüzey pürüzlülüğü Ra0.05um’dan düşüktür, pürüzlülük gereksinimlerini karşılamak için boşluğun ve maçanın yüzeyi bir elektrik darbesi ile rafine edilmeli ve cilalanmalıdır. Bununla birlikte, çoğu şu anda manuel olarak cilalanmaktadır ve manuel parçanın iş yükü tüm kalıbın yaklaşık% 40’ını oluşturmaktadır. Kalıbın hizmet ömrünü iyileştirmek istiyorsanız, bazı kalıplama parçalarının da söndürülmesi gerekir.
4. Zorlu Uygulamalar için Gelişmiş Kalıp Takım Performansı
Kalıp malzemesinin performansı gittikçe daha iyi hale geldikçe, kalıp işleme için takım gereksinimleri de gittikçe artmaktadır. Bazı mükemmel alaşımlı malzemeler ve geliştirilmiş takım tasarımları sıklıkla kullanılmaktadır. Buna ek olarak, işleme verimliliğini artırmak ve kayıpları azaltmak için. Hızlı kalıp işleme gereksinimlerini karşılamak için aletin yeniden tasarlanması ve modifiye edilmesi de gereklidir.
5. Hızlı Kalıp Üretimi için Verimli Süreç Akışı
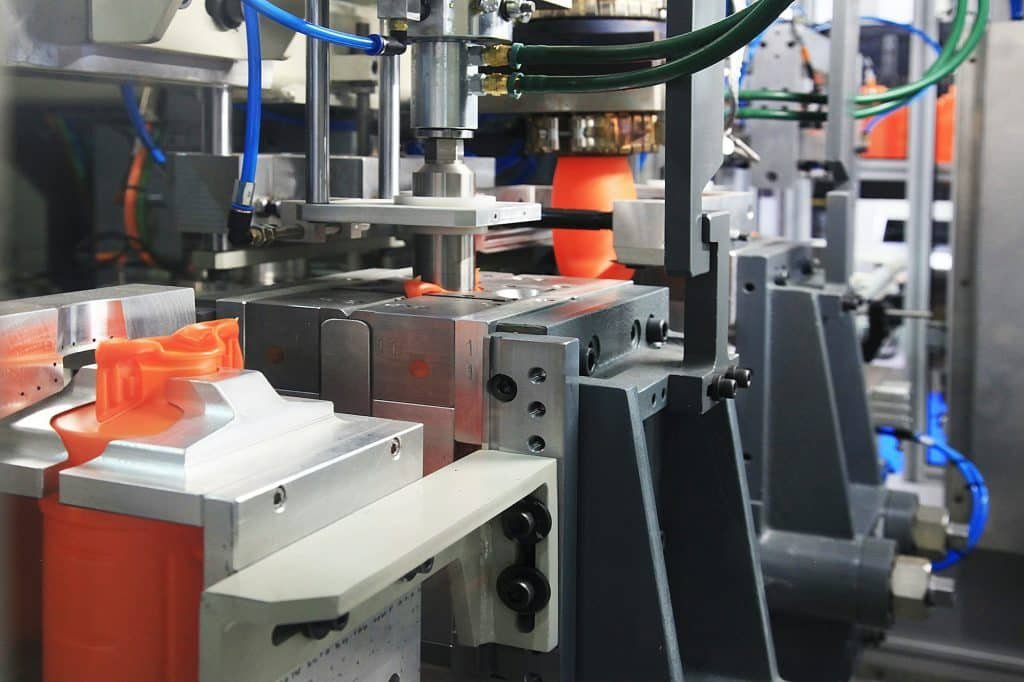
Plastik kalıbın şekillendirme kısmı bir boşluk, bir çekirdek, bir kaydırıcı, eğimli bir kılavuz sütun vb. Sabit kalıp ve dinamik kalıp, tavan ve boşluk, zemin ve çekirdek ve kombinasyonun diğer bileşenleridir. Plakaların şeklinin ve konumunun doğruluğunu sağlamak için eşleştirme yöntemine ihtiyaç vardır. Birçok iş türü, birçok süreç ve uzun süreç akışı.
Enjeksiyon kalıbı ürün değişimi ve pazar hızıyla ilgili olduğundan, genellikle kalıp üretim süresi nispeten kısadır. Bu nedenle, kalıp imalatı en aza indirilmiş manuel işlem, geliştirilmiş otomasyon ve hızlı ve mükemmel hızlı kalıplama gerektirir.