En el proceso de moldeo por inyección secundaria, el problema del molde adhesivo blando de TPE es un aspecto en el que hay que centrarse. Para mejorar la situación del molde adhesivo blando de TPE, se puede intentar desde los siguientes aspectos:
1. Optimización del diseño de moldes de TPE
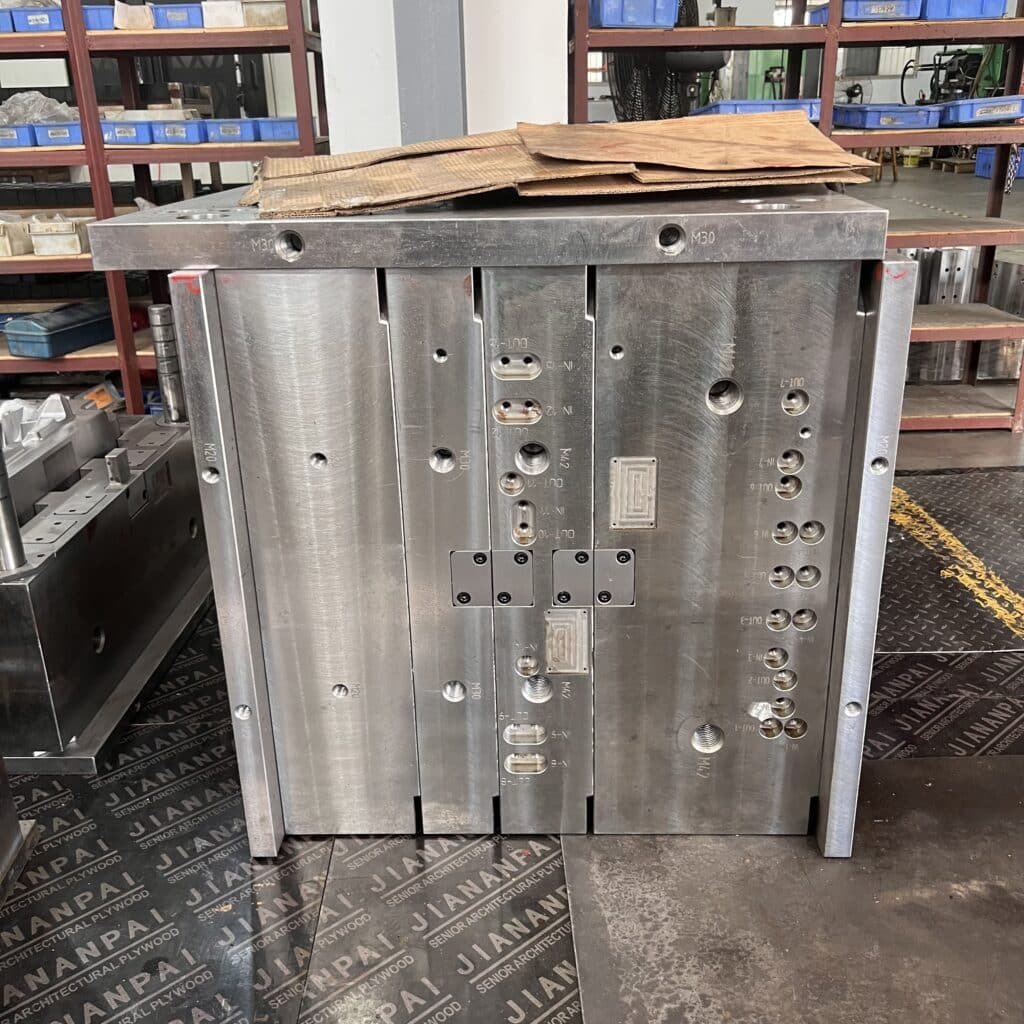
Intente diseñar el molde macho en una superficie lisa. Por el contrario, el molde hembra se somete a chorro de arena o a un patrón solar para reducir el área de contacto entre el adhesivo blando TPE y la superficie del molde, reduciendo así la adherencia.
Reduzca el ángulo de embutición del troquel macho o no lo haga para que la cola blanda tenga más tendencia a quedarse en el troquel macho, en lugar de adherirse al troquel hembra.
Optimizar el diseño de la estructura de escape del molde, garantizar que el gas pueda descargarse sin problemas, reducir la presión del gas en la cavidad del molde y contribuir a la liberación del caucho blando.
2. Ajuste del proceso de moldeo por inyección de TPE
En el proceso de moldeo, se puede ajustar la temperatura del molde, por ejemplo, tratando el molde macho a baja temperatura, tratando el molde hembra a alta temperatura, o utilizando el efecto de diferencia de temperatura para reducir la adherencia del pegamento blando.
Reduzca adecuadamente la temperatura y la presión de moldeo para reducir la fluidez y la presión del adhesivo blando TPE y la posibilidad de que se adhiera al molde.
3. Selección y optimización de materiales TPE
Seleccionando un material TPE adecuado y ajustando el sistema de fórmula, se puede mejorar la fluidez del material y el rendimiento del desmoldeo, y se puede reducir el fenómeno del molde pegajoso.
Intente utilizar un agente desmoldeante que sea más compatible con el adhesivo blando TPE para reducir su impacto en el aspecto del producto y garantizar al mismo tiempo el efecto desmoldeante.
4. Mantenimiento y limpieza de moldes de TPE
Antes de la inyección, asegúrese de limpiar el molde para evitar que el aceite, el polvo y otras impurezas dañen la cola blanda TPE y el contacto con el molde.
Mantener el molde inmediatamente, comprobar y eliminar los residuos e impurezas en el molde, y mantener la superficie del molde limpia y limpia.
5. Otras preguntas difíciles
En el proceso de inyección secundaria, preste atención al control de la velocidad de inyección y la presión para evitar un flujo excesivo y la adhesión de cola blanda causada por una velocidad de inyección demasiado rápida y una presión demasiado alta.
Al planificar el molde bicolor, debe prestarse atención a la compatibilidad y fluidez de los dos materiales plásticos para garantizar el éxito de la separación y el moldeado del proceso de inyección.


