Dominar el sobremoldeado a baja presión es una habilidad esencial para los ingenieros de hardware modernos encargados de proteger delicadas placas de circuito impreso (PCBA), sensores y mazos de cables. A la hora de diseñar dispositivos electrónicos impermeables o cables industriales reforzados, la elección del método de encapsulación adecuado determina no solo la durabilidad del producto en el campo, sino también el presupuesto inicial destinado al utillaje.
Traducción realizada con la versión gratuita del traductor DeepL.com
Muchos equipos de diseño cometen el error de intentar utilizar el moldeo por inyección tradicional (moldeo 2K) para encapsular componentes electrónicos frágiles, lo que provoca que los componentes se aplasten, que las uniones de soldadura se derritan y que se generen índices de desechos muy elevados. Por el contrario, recurrir al encapsulado tradicional con epoxi conlleva tiempos de curado extremadamente lentos que suponen un cuello de botella para la producción en serie.
En esta guía avanzada sobre diseño para la fabricación (DFM), desglosaremos las diferencias técnicas entre el sobremoldeado a baja presión (LPM) y el sobremoldeado tradicional, analizaremos los costes reales de las herramientas y ofreceremos consejos de expertos para la resolución de problemas, directamente desde la planta de producción.
La realidad de la ingeniería: por qué el moldeo tradicional daña los componentes electrónicos
El sobremoldeado tradicional —que suele utilizar materiales como el poliuretano termoplástico (TPU) o el caucho termoplástico (TPR)— resulta ideal para añadir empuñaduras ergonómicas a carcasas de plástico rígido (como las de las herramientas eléctricas). Sin embargo, es fundamentalmente incompatible con los componentes electrónicos sin recubrimiento.
Estas son las razones por las que el moldeo por inyección tradicional no resulta adecuado para la encapsulación de placas de circuito impreso (PCBA):
- Presiones de inyección extremas: Las máquinas de moldeo estándar inyectan plásticos fundidos de alta viscosidad a presiones que oscilan entre los 500 y los 1.500+ bar. Esta inmensa fuerza hidráulica genera una tensión de cizallamiento que rompe fácilmente las delicadas placas de FR4, arranca los dispositivos de montaje superficial (SMD) y aplasta los diodos de vidrio.
- Choque térmico: Los termoplásticos de grado técnico requieren temperaturas de fusión comprendidas entre 190 °C y 250 °C. La exposición de una placa de circuito impreso (PCBA) sin protección a estas temperaturas puede provocar el reflujo o el debilitamiento de las pastas de soldadura estándar, lo que da lugar a cortocircuitos ocultos o fallos intermitentes.
La solución: los fundamentos técnicos del sobremoldeado a baja presión
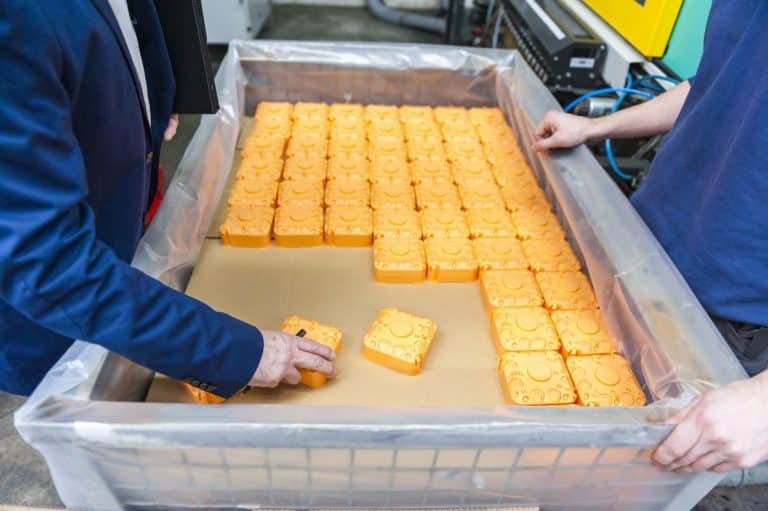
El sobremoldeado a baja presión se desarrolló específicamente para resolver los problemas mencionados anteriormente. En lugar de resinas plásticas estándar, el LPM utiliza adhesivos termofusibles especializados de poliamida o poliolefina de alto rendimiento.
1. Parámetros de procesamiento ultrabajos
Dado que las poliamidas tienen una viscosidad muy baja (fluyen como un sirope caliente en lugar de como una pasta espesa), pueden inyectarse en la cavidad de un molde a presiones increíblemente suaves, normalmente entre 1,5 y 40 bar. La temperatura del material también se mantiene relativamente baja (entre 180 °C y 210 °C aproximadamente) y, dado que el ciclo de inyección es tan rápido, el PCBA sufre un choque térmico prácticamente nulo.
2. Enlace químico frente a entrelazamiento mecánico
El sobremoldeado tradicional suele recurrir a enclavamientos mecánicos para mantener el material blando fijado a un sustrato rígido. Por el contrario, los adhesivos de poliamida utilizados en el LPM están formulados para formar un enlace químico hermético con sustratos electrónicos habituales, como placas de circuito impreso FR4, hilos de cobre y revestimientos de cables de PVC/PUR. Gracias a esta adhesión química, el LPM alcanza fácilmente los índices de estanqueidad IP67 e IP68.
Datos de ingeniería B2B: comparación de procesos
| Métricas de fabricación | Sobremoldeo de baja presión (LPM) | Sobremoldeo tradicional (2K / TPU) | Encapsulado tradicional con epoxi |
| Sustrato ideal | PCBA sin encapsular, sensores expuestos, conectores de cables | Carcasas de plástico rígido (ABS, PC), inserciones metálicas | PCBA sin encapsular dentro de una carcasa de plástico rígido |
| Presión de funcionamiento | 1,5 – 40 bar (caudal suave) | 500 – 1.500+ bar (Alto esfuerzo de cizallamiento) | Vertido por gravedad (sin presión) |
| Tiempo de ciclo (curado) | 10 – 60 segundos | 15 – 60 segundos | 2 – 24 horas |
| Material para herramientas | Moldes de aluminio | Acero templado (P20, H13) | No se necesita molde (se utiliza la carcasa del producto) |
| Coste de los moldes y plazo de entrega | Muy bajo / Rápido (1-2 semanas) | Alto / Lento (3-6 semanas) | N/A |
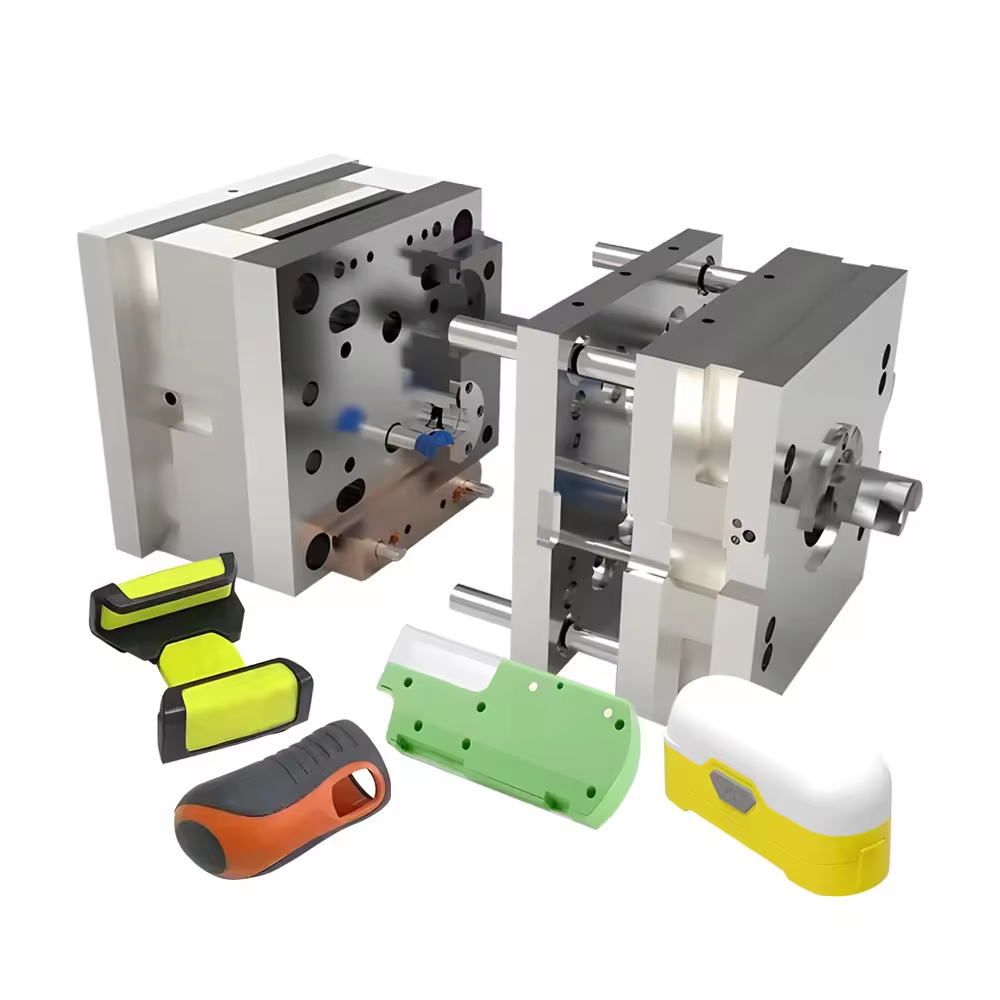
(Nota para la publicación: Insertar aquí una imagen en la que se compare una placa PCBA sin recubrimiento, perfectamente encapsulada mediante LPM, junto a una placa aplastada o defectuosa en la que se intentó aplicar el moldeado a alta presión.)
Por qué el moldeado tradicional daña los componentes electrónicos sin recubrimiento
El sobremoldeado tradicional es ideal para añadir un borde protector de TPU que absorba los golpes a una funda resistente para smartphone o un agarre blando de TPR al mango de un taladro. (Para profundizar en la elección entre estos materiales, consulta nuestra guía sobre [TPR frente a TPU]).
Sin embargo, es incompatible con los componentes electrónicos sin encapsular.
- El problema de la presión: En el moldeo por inyección estándar, el plástico fundido de alta viscosidad se inyecta en una cavidad a presiones que a menudo superan los 1.000 bar. Si se coloca una placa de circuito impreso (PCBA) sin proteger en este entorno, la inmensa fuerza de cizallamiento hidráulica romperá al instante las placas de FR4, arrancará los dispositivos de montaje superficial (SMD) y aplastará los delicados diodos de cristal.
- El problema del calor: Los plásticos técnicos requieren temperaturas de fusión de entre 190 °C y 250 °C. Exponer una placa de circuito impreso ensamblada (PCBA) a este calor extremo puede provocar el reflujo de las pastas de soldadura, lo que da lugar a cortocircuitos ocultos.
Cuándo optar por el sobremoldeado a baja presión
Debes especificar el sobremoldeado a baja presión cuando tu proyecto requiera la encapsulación directa de componentes sensibles y frágiles sin necesidad de una carcasa externa de plástico duro.
LPM resuelve los problemas de presión y calor mediante el uso de adhesivos termofusibles de alto rendimiento. Dado que estos adhesivos tienen una viscosidad muy baja (fluyen como un líquido en lugar de como una pasta), pueden inyectarse a presiones excepcionalmente bajas (por debajo de 40 bar).
Aplicaciones ideales para LPM:
- Encapsulación directa de la placa de circuito impreso (PCBA): impermeabilización de una placa de circuito sin el volumen que supone una carcasa de plástico independiente.
- Alivio de tensión para mazos de cables: Creación de juntas de alta resistencia con clasificación IP68 en los puntos de unión entre los cables y los conectores, lo que garantiza que los cables no se salgan al someterse a tensión.
- Sustitución del encapsulado con epoxi de secado lento: Si actualmente tienes que esperar 24 horas a que se sequen los compuestos de encapsulado tradicionales, LPM puede reducir el tiempo de tu ciclo de encapsulado a tan solo unos segundos.
Cuándo optar por el sobremoldeado tradicional
Elija el sobremoldeado tradicional (moldeado 2K) cuando sus componentes electrónicos ya estén protegidos de forma segura dentro de una carcasa de plástico rígida y su objetivo sea mejorar la ergonomía exterior, la resistencia a los impactos o la estética.
Aplicaciones ideales para el sobremoldeado tradicional:
- Electrónica de consumo: sobremoldeo de una capa blanda y antideslizante de silicona o TPU sobre la carcasa de policarbonato rígido de un dispositivo médico.
- Herramientas manuales: Creación de empuñaduras cómodas que amortiguan las vibraciones en herramientas para automoción.
- Diseños complejos en dos tonos: Fabricación de productos que requieren secciones rígidas y flexibles diferenciadas, moldeadas juntas de forma permanente sin adhesivos.
La economía oculta: herramientas de aluminio frente a herramientas de acero
Una de las ventajas más importantes —aunque de la que rara vez se habla— del sobremoldeado a baja presión es la drástica reducción de los costes de utillaje.
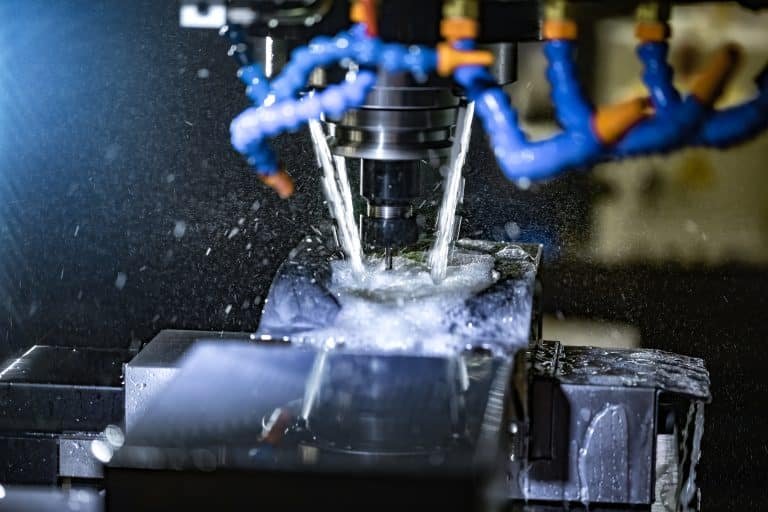
Dado que las presiones de inyección en el proceso LPM rara vez superan los 40 bar, el molde no tiene que soportar miles de toneladas de fuerza de cierre. Por lo tanto, los moldes LPM se fabrican casi exclusivamente mediante mecanizado CNC a partir de aluminio de alta calidad (como el 7075 o el 6061), en lugar de utilizar el costoso acero para herramientas endurecido P20 o H13.
- Mecanizado más rápido: El aluminio se puede fresar hasta tres veces más rápido que el acero, lo que reduce drásticamente las horas de máquina y el desgaste de las herramientas de corte.
- Excelente conductividad térmica: el aluminio disipa el calor más rápido que el acero. Esto permite que la poliamida fundida se enfríe y se solidifique rápidamente, lo que mantiene el tiempo de ciclo por pieza excepcionalmente corto.
- El resultado: los moldes LPM suelen costar entre un 50 % y un 70 % menos que un molde de inyección tradicional equivalente, lo que los hace muy viables tanto para la creación de prototipos en pequeñas series como para la producción en masa.
DFM avanzado: resolución de problemas relacionados con los defectos de LPM
Aunque el sobremoldeado a baja presión es un proceso muy fiable, un diseño deficiente del molde o una manipulación incorrecta del material pueden provocar el rechazo de piezas. A continuación se describen dos modos de fallo críticos que solemos solucionar en BFY Mold:
Defecto 1: Huecos y burbujas de aire
Dado que la presión de inyección es tan baja, el aire atrapado no puede comprimirse con fuerza para expulsarlo de la cavidad. Si el molde carece de un sistema de ventilación preciso o si la entrada de material está mal situada, se formarán bolsas de aire alrededor de los componentes de la placa de circuito impreso ensamblada (PCBA).
- La solución: Nuestros ingenieros utilizan un análisis avanzado de Moldflow para situar la entrada de inyección en el punto más bajo de la cavidad y diseñan microventaciones (normalmente de 0,02 mm de profundidad) en los puntos más altos, lo que permite que el aire se escape sin que se produzcan rebabas de material.
Defecto 2: Adhesión deficiente / Deslaminación
Los adhesivos de poliamida son muy higroscópicos (absorben la humedad del aire). Si la materia prima no se seca adecuadamente antes del moldeo, la humedad se convierte en vapor durante la inyección, lo que genera microburbujas en la interfaz de unión y destruye el sellado impermeable IP68.
- La solución: En BFY Mold, controlamos rigurosamente el contenido de humedad de nuestras poliamidas mediante secadores desecantes industriales y nos aseguramos de que todas las placas de circuito impreso (PCBA) estén precalentadas y libres de residuos de fundente antes de introducirlas en el molde.
Protege tu hardware con BFY Mold
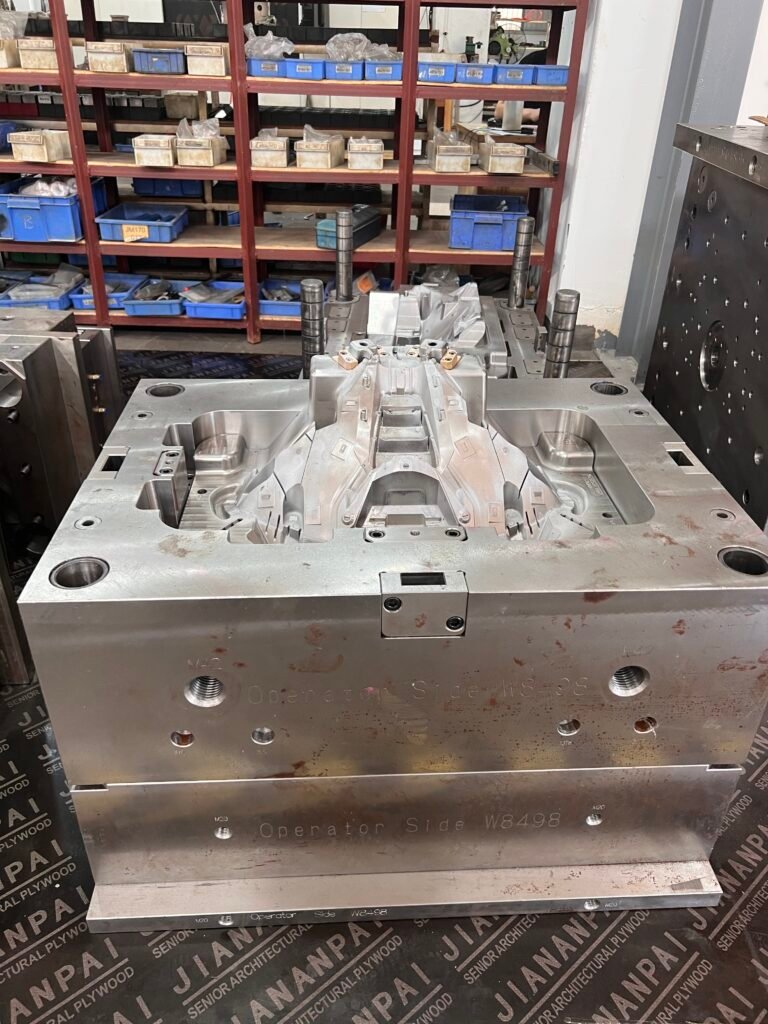
No dejes que unos procesos de encapsulación inadecuados pongan en peligro tu hardware electrónico. Necesitas un socio fabricante que comprenda tanto las sutilezas de la manipulación de los PCBA como la compleja dinámica de fluidos del moldeo por inyección.
En BFY Mold, tendemos un puente entre la electrónica y los plásticos.
- Moldes de aluminio de fabricación propia: Diseñamos y mecanizamos nuestros propios moldes de aluminio de alta precisión, lo que garantiza plazos de entrega rápidos y tolerancias muy ajustadas para sus componentes delicados.
- Encapsulación integral: desde el abastecimiento de materiales de poliamida certificados y ignífugos (UL94 V-0) hasta las pruebas finales de inmersión en agua para determinar el grado de protección IP, ofrecemos una solución completa «llave en mano» para sus mazos de cables y sensores.
¿Estás listo para pasar del encapsulado lento con epoxi al encapsulado de alta velocidad?
[Envía hoy mismo tus archivos CAD] – Nuestro equipo de ingeniería revisará los diseños de tus placas de circuito impreso ensambladas (PCBA), te ofrecerá una evaluación gratuita de la fabricabilidad del diseño (DFM) y te proporcionará un presupuesto transparente de herramientas y producción en un plazo de 24 horas.