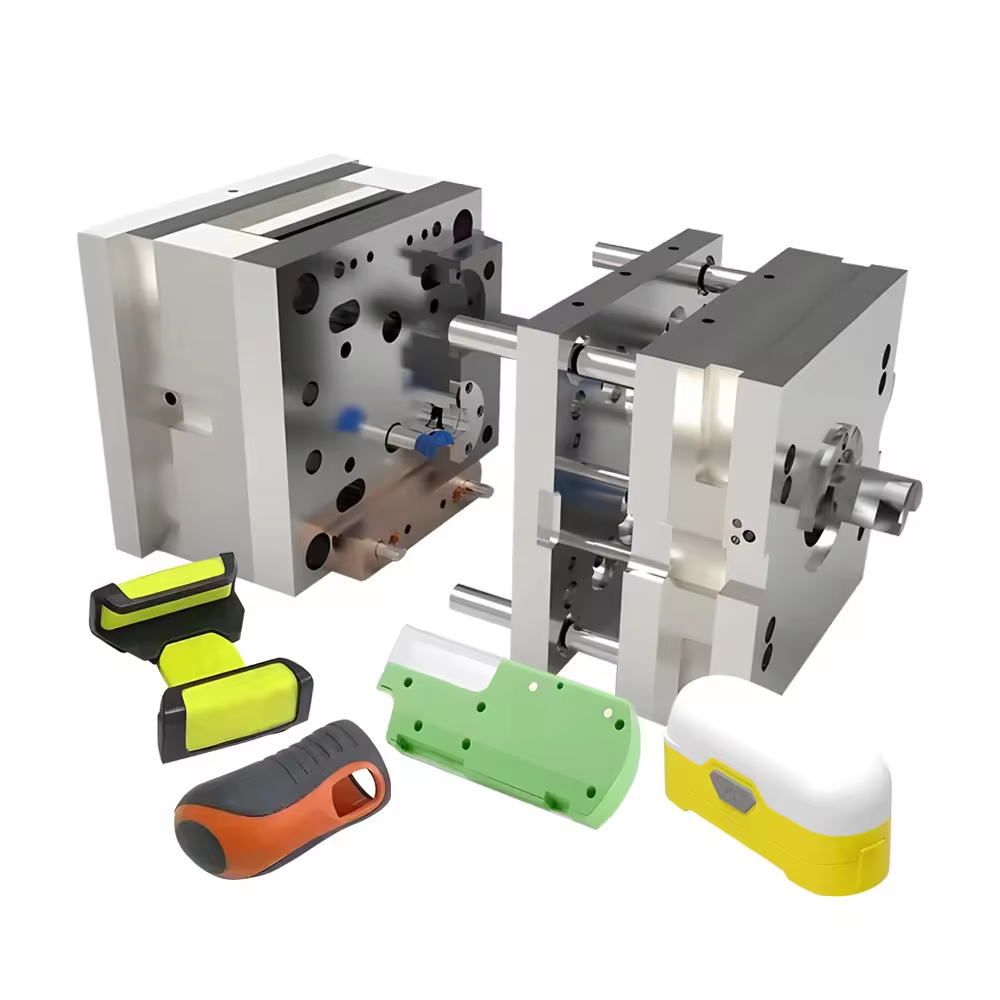
A la hora de diseñar una pieza de plástico, los ingenieros mecánicos suelen centrarse en gran medida en el espesor de las paredes, las tolerancias y la selección de materiales. Sin embargo, el aspecto exterior —cómo se ve el producto y qué sensación transmite al usuario al sostenerlo en la mano— es igualmente fundamental para el éxito comercial del producto.
Especificar el acabado superficial SPI adecuado es la única forma de garantizar que sus piezas moldeadas por inyección cumplan exactamente con sus requisitos estéticos y funcionales.
Tanto si necesitas un brillo impecable, similar al de un espejo, para una lente óptica, como si necesitas una textura densa y resistente a los arañazos para una herramienta eléctrica, elegir el acabado adecuado del molde influye en el coste del utillaje, los requisitos de ángulo de desmoldeo y la elección de la resina plástica. En esta guía exhaustiva sobre diseño para la fabricación (DFM), analizaremos la norma SPI, explicaremos las cuatro categorías principales de acabados y ofreceremos consejos de expertos en planta para evitar defectos estéticos habituales.
¿Qué es la norma SPI sobre acabado superficial?
La SPI (Sociedad de la Industria del Plástico, conocida actualmente como Asociación de la Industria del Plástico) estableció un sistema normalizado para definir la calidad estética de los plásticos.
En lugar de descripciones vagas como «dejarlo brillante» o «dejarlo mate», la norma SPI sobre acabado superficial proporciona un código alfanumérico preciso (por ejemplo, SPI A-2 o SPI C-1). Este código indica al fabricante de herramientas exactamente qué tipo de material abrasivo (pasta de diamante, papel de lija, piedra o chorro de arena) debe utilizarse en la cavidad del molde de acero para conseguir el resultado deseado.
Las 4 categorías de acabados superficiales de SPI
La norma SPI se divide en cuatro grados principales: A, B, C y D. Cada grado contiene tres subniveles (1, 2 y 3), siendo el «1» el más liso y el «3» el más rugoso dentro de esa categoría.
Datos de ingeniería B2B: desglose del acabado SPI
| Calificación SPI | Tipo de acabado | Método de mecanizado (abrasivo utilizado) | Aplicaciones típicas | Impacto estimado en los costes de utillaje |
| A-1, A-2, A-3 | Brillante / Espejo | Pasta de pulido con diamante | Lentes ópticas, cubiertas transparentes de PC/acrílico, viseras cosméticas. | $$$ (El más caro: requiere acero S136 y un intenso trabajo manual) |
| B-1, B-2, B-3 | Semibrillante | Lija de grano | Dispositivos médicos, electrónica de consumo, carcasas internas. | $$ (Moderado) |
| C-1, C-2, C-3 | Mate | Piedra de esmeril | Piezas industriales, componentes del motor de los coches, soportes ocultos. | $ (Estándar/Bajo) |
| D-1, D-2, D-3 | Con textura | Chorreado en seco (perlas de vidrio/arena) | Mangos para herramientas eléctricas, carcasas resistentes, superficies antirreflejos. | $$ (Requiere un tratamiento de chorro de arena o un grabado químico especializado) |
Directrices de DFM: cómo elegir el acabado superficial adecuado para el SPI
Especificar un acabado SPI no es solo una cuestión estética, sino que afecta de manera drástica al diseño mecánico de la pieza y al proceso de moldeo por inyección. Antes de asignar un acabado A-1 o D-3 a tu modelo CAD, ten en cuenta estas reglas fundamentales de DFM:
1. The Draft Angle Requirement
A medida que el plástico fundido se enfría dentro del molde, se contrae y se adhiere al núcleo de acero. Para expulsar la pieza sin que se arrastre ni se raye la superficie, es necesario diseñar un ángulo de desmoldeo (una ligera inclinación en las paredes verticales).
- Acabados brillantes (SPI A y B): Requieren un ángulo de desmoldeo mínimo de entre 1° y 2°. Dado que el acero es perfectamente liso, puede formarse un vacío que dificulte la expulsión si el ángulo de desmoldeo es insuficiente.
- Acabados texturizados (SPI D): Las texturas rugosas se adhieren firmemente al plástico. Añade entre 1° y 1,5° de ángulo de desmoldeo por cada 0,025 mm (0,001 pulgadas) de profundidad de la textura. Un acabado D-3 muy marcado suele requerir un ángulo de desmoldeo mínimo de entre 3° y 5° para evitar marcas de arrastre (rayaduras) antiestéticas durante la expulsión.
2. Compatibilidad de materiales
No todos los plásticos pueden alcanzar un acabado espejo.
- Si quieres un pulido espejo SPI A-1, debes utilizar plásticos duros y amorfos, como el policarbonato (PC), el acrílico (PMMA) o determinados tipos de ABS.
- Los materiales semicristalinos, como el nailon (PA) o las resinas reforzadas con fibra de vidrio, no se pueden pulir hasta obtener un brillo intenso. Las fibras de vidrio sobresalen en la superficie, lo que da lugar a un aspecto turbio o moteado, independientemente del grado de pulido que tenga el acero del molde.
3. Selección del acero para herramientas
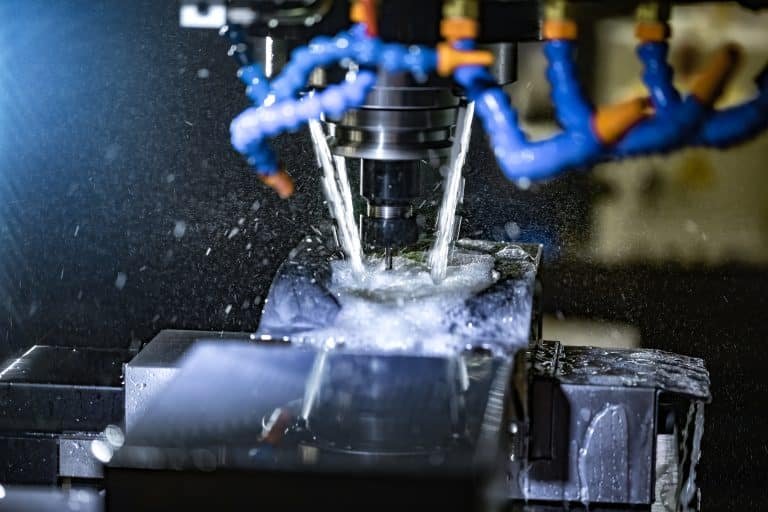
Tal y como se explica en nuestra [Guía sobre aceros para moldes de inyección], no es posible conseguir un acabado SPI A-1 pulido con diamante en el acero para herramientas P20 estándar. El P20 contiene impurezas microscópicas que provocan picaduras durante el pulido. Para requisitos de alto brillo, su socio fabricante debe mecanizar la cavidad a partir de acero inoxidable de primera calidad, como el S136 o el NAK80, endurecido a 48-52 HRC.
Resolución de problemas en la planta de producción: defectos estéticos
Incluso con las especificaciones correctas de SPI, los problemas de procesamiento pueden arruinar un acabado superficial impecable. Esto es lo que tienen en cuenta los ingenieros de BFY Mold:
- Marcas de hundimiento en piezas brillantes: Un acabado SPI A-2 de alto brillo actúa como una lupa. Incluso la más mínima marca de hundimiento de 0,01 mm (provocada por un nervio interno grueso) será muy visible en forma de distorsión ondulada. Solución: Mantener el grosor de la base del nervio en el 50 % del grosor de la pared adyacente.
- Marcas de flujo en piezas mates o texturizadas: Si la velocidad de inyección es demasiado lenta o la temperatura del molde es demasiado baja, el plástico se enfriará prematuramente antes de rellenar por completo la textura microscópica de un molde SPI D-2. Solución: Aumenta la temperatura del molde y la velocidad de inyección para reproducir la textura a la perfección.

Domina los acabados superficiales con BFY Mold
El acabado superficial de tu producto es lo primero que tu cliente toca y ve. No dejes que unas expectativas desajustadas o unas herramientas de mala calidad arruinen la percepción de calidad de tu marca.
En BFY Mold, combinamos 20 años de experiencia en moldeo por inyección a medida con unas capacidades de fabricación de matrices de primer nivel.
- In-House Polishing: We employ dedicated polishing technicians capable of achieving true SPI A-1 diamond finishes for optical and medical applications.
- Texturizado a medida: Además de los acabados SPI estándar, ofrecemos texturizado VDI a medida, grabado químico y equivalentes de Mold-Tech para el sector de la automoción y la electrónica de consumo.
- DFM proactivo: Nuestros ingenieros revisarán tus modelos CAD de forma gratuita para garantizar que los ángulos de desmoldeo y la elección de materiales se adapten perfectamente al acabado deseado.
[Ponte en contacto con BFY Mold hoy mismo] – Sube tus modelos 3D, especifica el acabado superficial SPI que necesitas y recibe un presupuesto detallado de utillaje y producción en un plazo de 24 horas.